
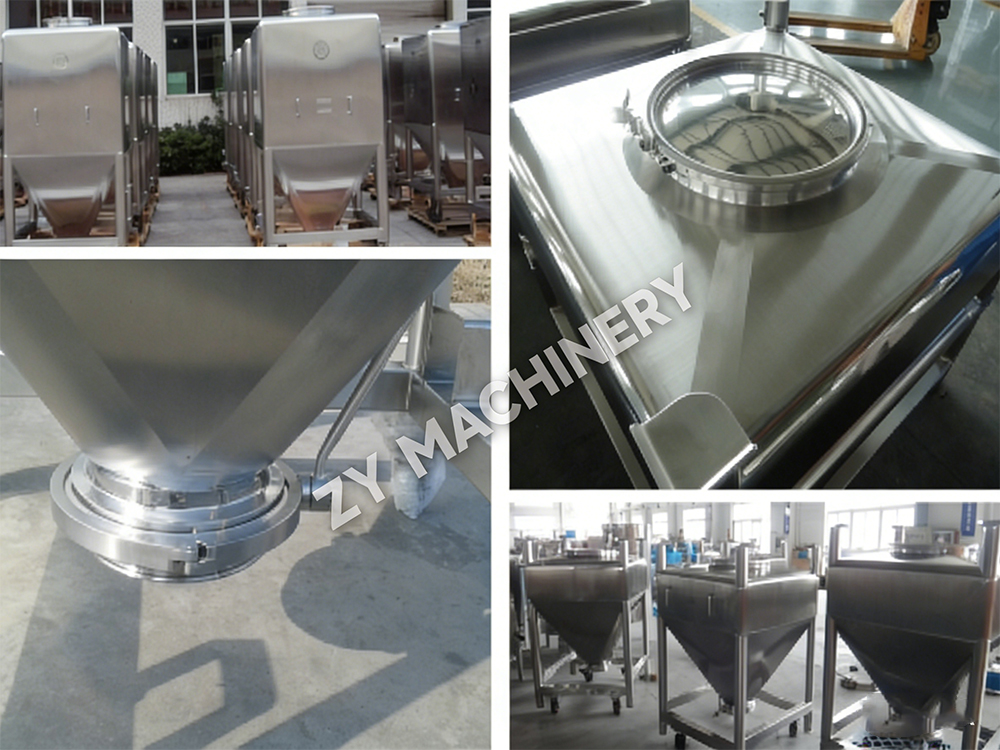
Recipient de amestecare rotativ LDT
Recipientul de amestec rotativ LDT este construit din oțel inoxidabil au.....

În 2026, peste 70% dintre candidații din pipeline oncologice sunt clasificați ca API-uri puternice (HPAPI) - compuși cu o limită de expunere ocupațională (OEL) sub 10 µg/m³. Un singur miligram din unele HPAPI poate declanșa efecte terapeutice la un pacient de 70 kg, dar aceeași doză inhalată sau absorbită de un operator de producție poate provoca vătămări ireversibile. Această natură dublă – potență excepțională asociată cu toxicitate extremă – forțează fiecare decizie în proiectarea instalației, selecția echipamentelor și validarea curățării să fie bazată pe date și ponderată în funcție de risc.
Producția HPAPI nu tolerează soluții generice. Un reactor cu capac deschis de 200 de litri nu are loc într-un proces în care o particule în aer poate depăși limita de expunere medie ponderată în timp de 8 ore. Acest ghid disecă tehnologiile de izolare, protocoalele de extindere și strategiile de curățare care separă liniile de producție HPAPI de succes de cele periculoase - cu matrice de decizie, comparații de echipamente și un studiu de caz real care a mutat un compus citotoxic de la loturi clinice de 10 kg la aprovizionare comercială de 500 kg fără un singur incident de expunere a operatorului.
Un API puternic puternic este orice compus farmaceutic care produce un răspuns biologic la o doză mai mică de 10 mg pe zi sau are un OEL la sau mai mic de 10 µg/m³ ca medie ponderată în timp de 8 ore. Agenția Europeană a Medicamentului (EMA) leagă clasificarea HPAPI de expunerea zilnică acceptabilă (ADE), unde valorile sub 10 µg/zi semnalează un compus ca fiind puternic, în timp ce proiectul de ghid al FDA din S.U.A. privind siguranța puternică a compușilor se bazează pe benzile OEL și pe activitatea farmacologică. Definițiile de reglementare variază, dar industria a standardizat în mare măsură în jurul benzilor de control al expunerii bazate pe performanță (ECB).
Majoritatea producătorilor folosesc un sistem de benzi cu patru sau cinci niveluri, adesea numit OEB 1 până la OEB 5, pentru a lega toxicitatea compusului de cerințele de izolare. Cu cât numărul OEB este mai mare, cu atât concentrația permisă în aer este mai mică - și controalele mai proiectate devin obligatorii.
Compușii tipici OEB 5 includ încărcături utile anticorp-conjugat medicament (ADC) și citotoxice specifice, cum ar fi monometil auristatina E (MMAE). Aceste substanțe necesită soluții de izolare care să atingă concentrații în aer sub 0,1 µg/m³ – un regim în care testarea integrității mănușilor, monitorizarea continuă a aerului și blocurile de aer ale materialelor nu mai sunt opționale și devin coloana vertebrală a siguranței operatorului.
Trei riscuri interconectate definesc fabricarea HPAPI. În primul rând, toxicitatea directă către operatori - acută și cumulativă - dacă controalele inginerești eșuează. În al doilea rând, încălcările de izolare care eliberează praf sau vapori puternici în suitele de producție, expunând personalul în timpul sarcinilor de rutină precum prelevarea de probe, distribuirea sau curățarea. În al treilea rând, contaminarea încrucișată în produse nepotente fabricate în unități comune, care poate declanșa respingeri costisitoare de loturi sau poate dăuna pacienților dacă nu este prins. Aceste riscuri nu sunt teoretice: într-o scrisoare de avertizare FDA, o unitate a primit o citare după ștergerea probelor dintr-o linie nepotentă a dezvăluit reziduuri citotoxice dintr-un proces HPAPI adiacent.
| Sursa de risc | Raza de impact | Atenuare |
|---|---|---|
| Toxicitatea operatorului | Echipă individuală și imediată | Izolatoare de izolare, aparate respiratorii cu motor pentru purificarea aerului (PAPR), monitorizare a aerului în timp real |
| Eșecul de izolare | Întreaga suită, cu mai multe loturi | Echipamente de înaltă reținere (OEB 4/5), treceri cu uși duble, cascade de presiune |
| Contaminare încrucișată | Întreaga unitate, mai multe produse | Suite dedicate, protocoale de curățare verificate, limite de transfer de 10 ppm, sensibilitatea metodei analitice |
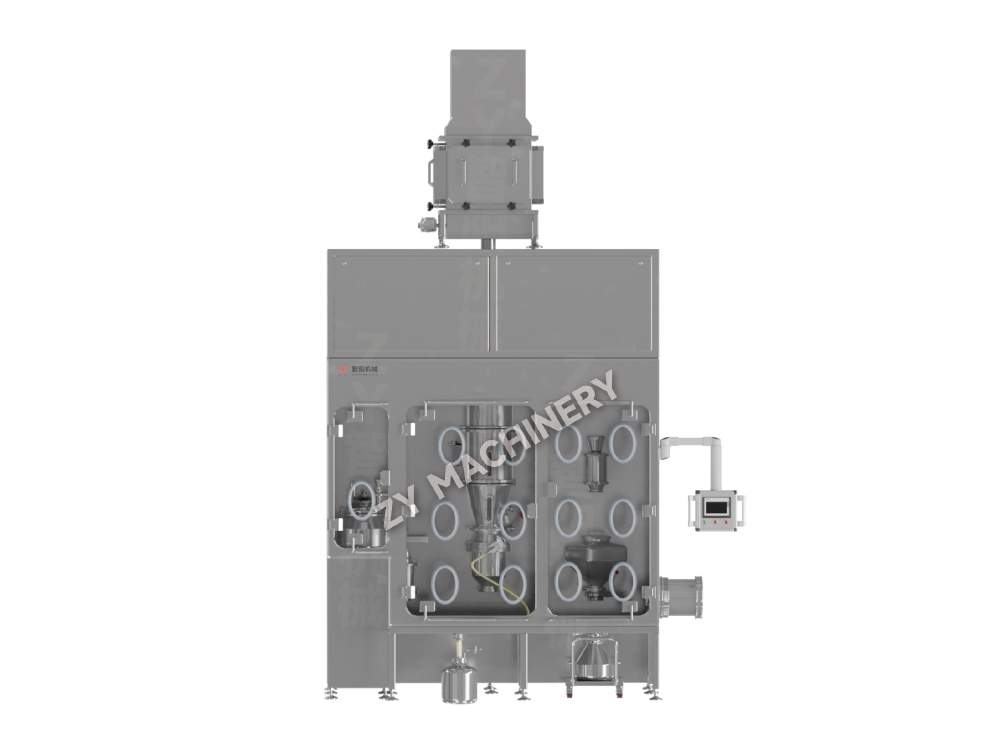
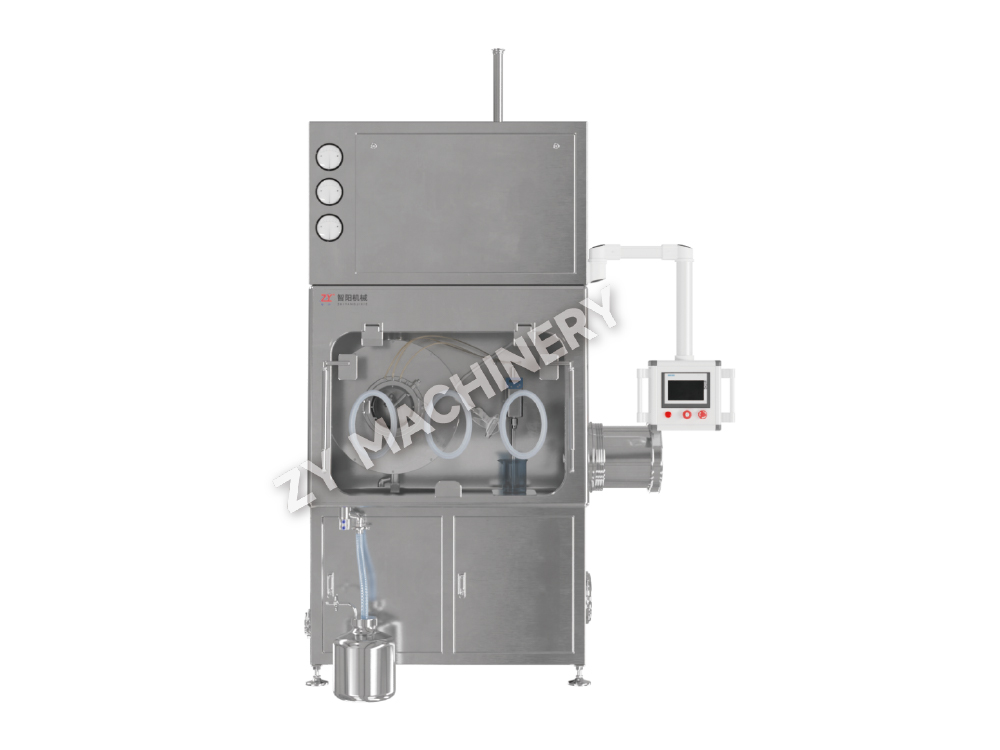
Reducerea riscurilor începe cu echipamentul în sine. Transferurile deschise – scoaterea manuală a pulberii dintr-un tambur într-un granulator sau mixer – sunt inacceptabile dincolo de OEB 2. În schimb, granulatoarele cu reținere ridicată cu mănuși izolatoare integrate și porturi de transfer închise trebuie să creeze un mediu etanș în care orice contact cu materialele are loc în spatele sistemelor de bariere validate. Această trecere de la dependența doar de echipamentele de protecție personală (PPE) la izolarea proiectată este cea mai importantă decizie pe care o ia un producător atunci când trece la producția HPAPI.
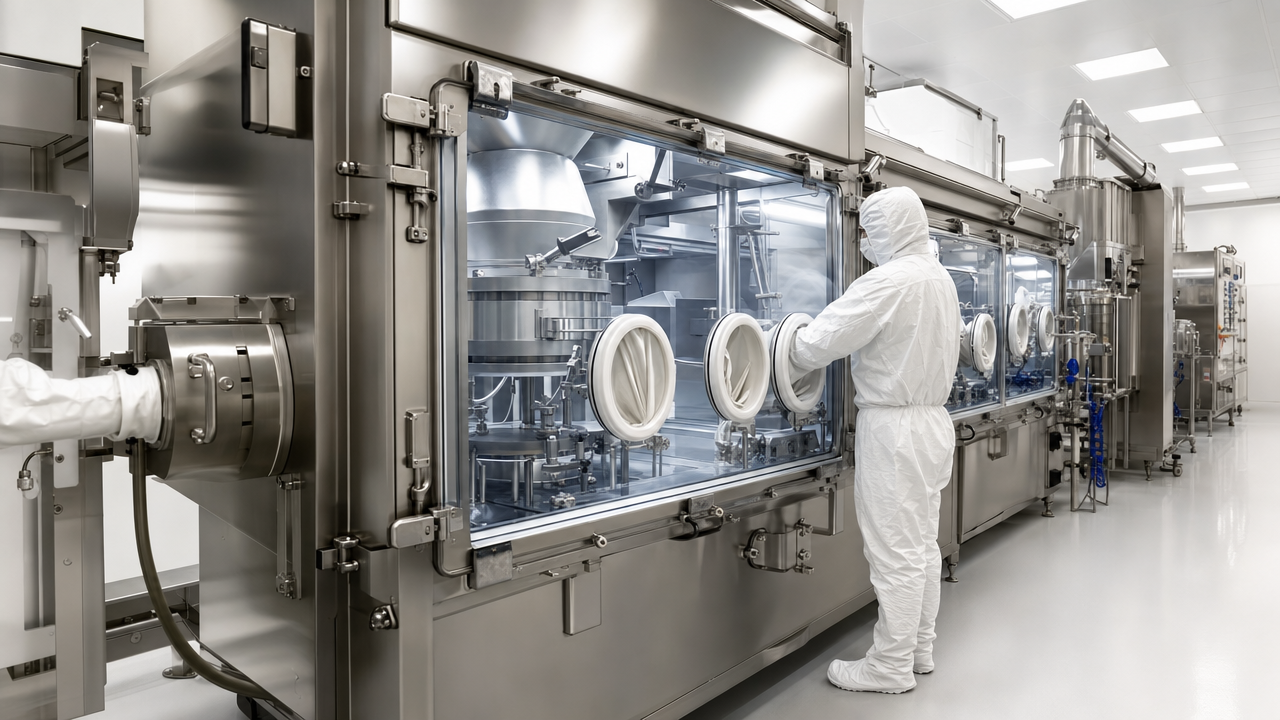
Formele de dozare orală solidă (OSD) - tablete și capsule - reprezintă o pondere în creștere a produselor HPAPI. Cu toate acestea, producerea lor în siguranță necesită o filozofie de izolare diferită de cea a injectabilelor sterile. Procesele OSD care implică granulare, amestecare, compresie și acoperire generează praf semnificativ, adesea la dimensiuni ale particulelor sub 100 de microni, care rămân în aer timp de ore. Alegerea corectă a echipamentului transformă acest pericol dintr-o amenințare constantă într-un eveniment controlat.
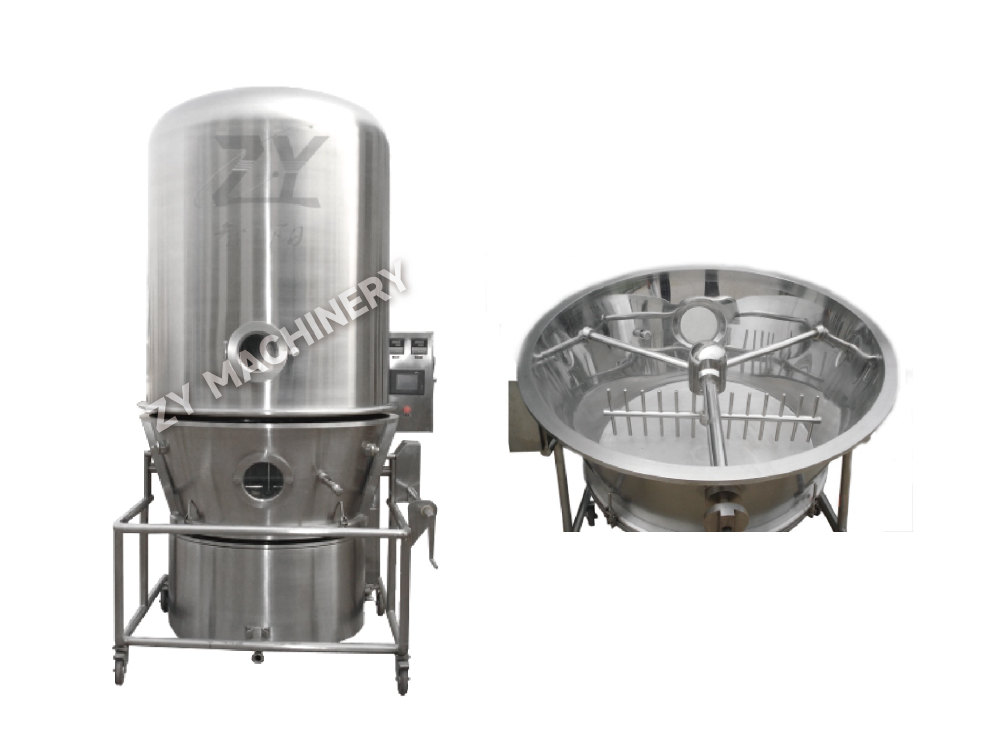
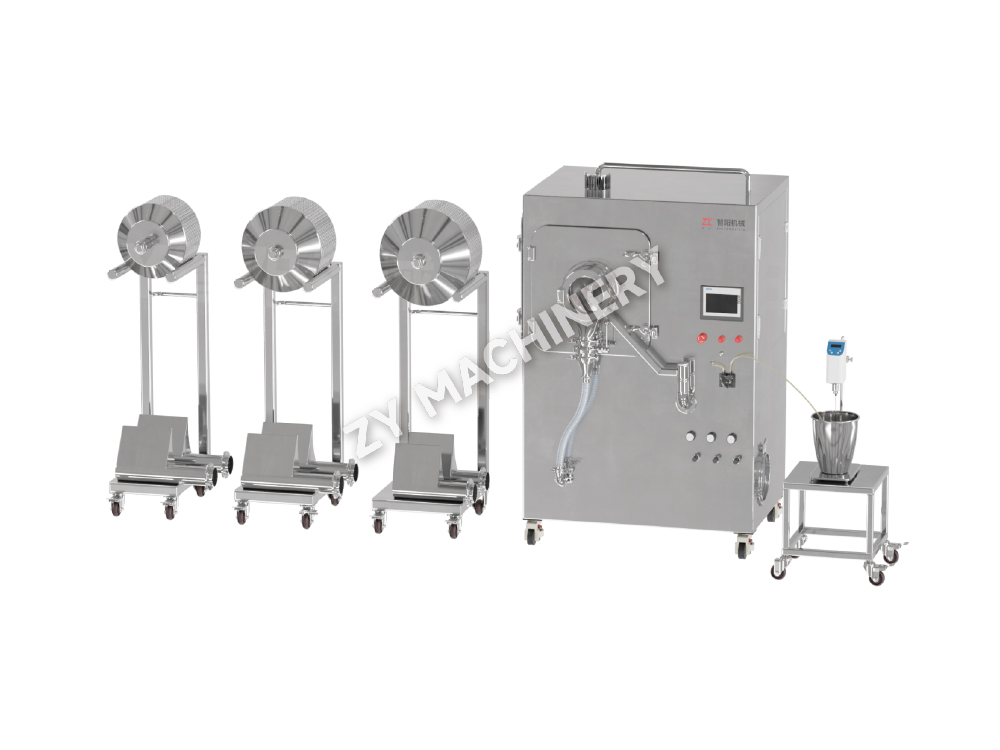
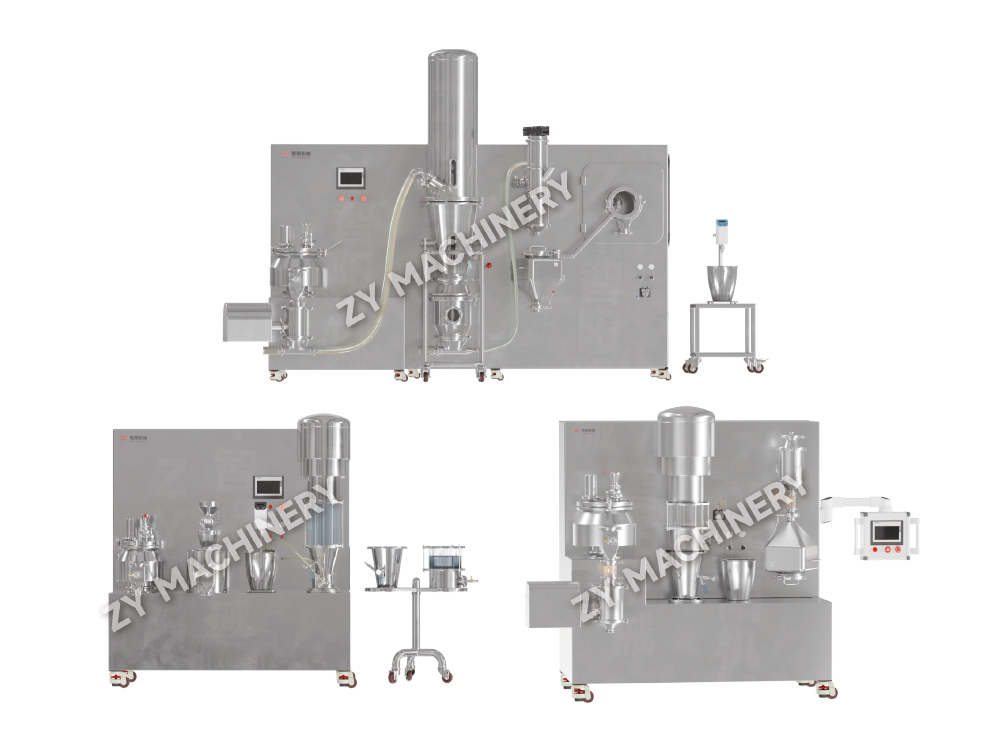
Liniile OSD HPAPI domină trei operațiuni unitare: granulare umedă sau uscată, amestecare și amestecare și acoperirea tabletelor. Fiecare are variante specializate de înaltă reținere. Un mixer cu capacitate ridicată, de exemplu, trebuie să obțină o etanșare etanșă în timpul încărcării și descărcării, de obicei prin supape fluture divizate sau căptușeli continue. Un strat de acoperire cu reținere ridicată necesită carcase cu presiune negativă cu evacuare filtrată cu HEPA și capabilități de spălare pe loc (WIP) pentru a evita intervențiile de curățare manuală. Granulatoarele, pasul care consumă cel mai mult praf, trebuie să fie aleși cu performanța OEL verificabilă prin monitorizarea igienei industriale, nu doar prin promisiunile furnizorului.
Matricea de decizie de mai jos compară categoriile cheie de echipamente pentru un proces tipic OSD HPAPI care vizează OEB 4 (1–10 µg/m³). Dimensiunile loturilor presupun o linie comercială de volum mediu.
| Tip echipament | OEL tipic realizabil | Capacitate CIP/WIP | Interval lot (kg) | Caracteristica cheie |
|---|---|---|---|---|
| Granulator cu reținere ridicată (umed) | 0,5–5 µg/m³ | Ștergere manuală WIP | 5–500 | Vas integrat în izolator și descărcare |
| Granulator cu reținere ridicată (uscat) | 1–10 µg/m³ | Risc limitat de praf | 2–200 | Compactare cu role cu frezare continuta |
| Mixer mixer cu conținut ridicat | 0,3–3 µg/m³ | Ștergeți prin bile de pulverizare | 10–1000 | Andocare cu supapă split pentru IBC-uri |
| Acoperire pentru tablete cu conținut ridicat | 0,5–5 µg/m³ | Complet CIP | 50–600 | Garnituri de tambur cu presiune negativă |
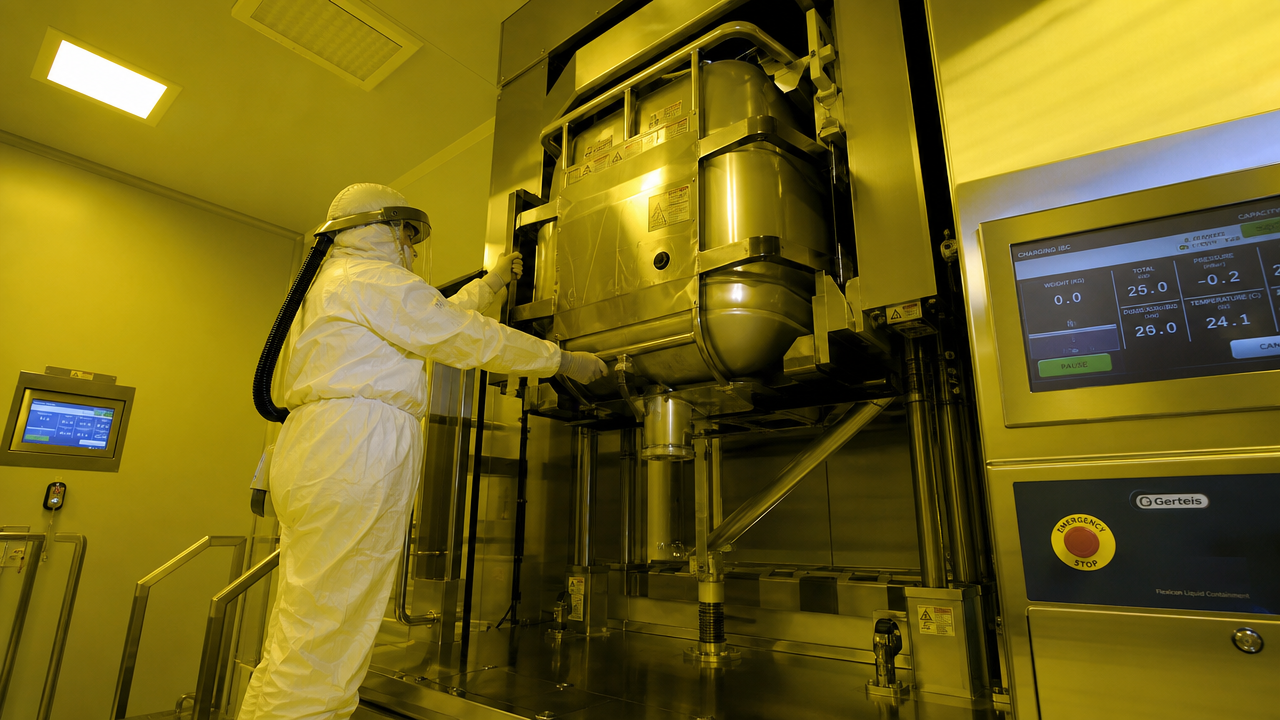
Conectarea acestor unități operaționale necesită sisteme de transfer de materiale incluse. Containerele intermediare pentru vrac (IBC) cu supape separate alfa-beta domină configurațiile OEB 3–4, în timp ce căptușelele continue pasive (PCL) câștigă acțiune pentru OEB 5, deoarece elimină interfața supapă la supapă care este un punct de scurgere obișnuit. Alegerea se încadrează și în validarea curățării: liniile bazate pe IBC au nevoie de stații de curățare separate, în timp ce PCL-urile sunt de unică folosință și îndepărtează complet sarcina de validare a curățării, dar la un cost mai mare al consumabilelor.
O secvență practică de selecție începe cu pasul cu cel mai mare risc - de obicei granularea. Dacă granulatorul nu își poate ține ținta OEL, chiar și un aparat de acoperire perfect în aval nu va salva suita. Din acest motiv, multe facilități își încep investiția în echipamente HPAPI cu a linie de granulatoare cu reținere înaltă , apoi faza în conținut sisteme de amestecare și în cele din urmă un strat de înaltă specificație.
Scalarea unui proces HPAPI de la un reactor de laborator de 1 litru la o linie comercială de 500 kg nu este doar o problemă de inginerie - este o problemă de izolare care se întărește cu fiecare ordin de creștere. O hotă de laborator care funcționează la 50 de grame oferă protecție zero la 50 de kilograme, unde transferul de pulbere generează concentrații în aer care pot crește de 1000 de ori în timpul aruncării sau scoaterii sacului.
Calea de extindere trebuie să fie segmentată în trei regimuri distincte de izolare, fiecare cu propriul set de echipamente și cerințe de verificare.
O activitate critică de extindere este evaluarea confiabilității. Mapează fiecare operațiune deschisă - încărcare, prelevare de probe, descărcare, schimbări de filtru - la o soluție de izolare și evaluează riscul rezidual după controale. Pentru un HPAPI citotoxic scalat de la 10 kg la 500 kg, evaluarea confiabilității a identificat cinci pași cu risc ridicat, dintre care trei au necesitat modificări de inginerie (adăugarea unui port de prelevare de probe, modernizarea la o stație de andocare IBC cu două supape și instalarea unui tăietor de sac automat). După implementare, probele personale de aer au scăzut de la o medie geometrică de 12 ng/m³ la 0,8 ng/m³ – o îmbunătățire de 15 ori care a eliminat limita de alertă bazată pe OEL.
Nicio linie HPAPI nu este sigură fără validarea curățării care dovedește îndepărtarea reziduurilor puternice la niveluri care nu prezintă riscuri de contaminare încrucișată pentru următorul produs. Valoarea de referință este limita de expunere bazată pe sănătate (HBEL), adesea exprimată ca expunere zilnică permisă (PDE) sau ADE. O limită comună de transfer este de 10 ppm din produsul anterior în următoarea doză zilnică maximă, dar pentru HPAPI, acea cifră de 10 ppm este adesea ordin de mărime prea mare. Pentru un compus cu un ADE de 1 µg/zi, un transfer de 10 ppm într-o tabletă de 500 mg ar furniza 5 µg – de cinci ori limita de siguranță. Astfel, limitele de curățare trebuie calculate în mod specific pe compus, nu împrumutate de la programe nepotente.
Strategia de curățare se împarte în curățare automată în loc (CIP) și curățare manuală. CIP domină echipamentele HPAPI deoarece elimină expunerea operatorului în timpul curățării. Bilele de pulverizare, capetele de jet rotative și duzele de mare viteză ajung la suprafețele interioare fără a sparge reținerea. Cu toate acestea, CIP singur nu poate îndepărta toate reziduurile din garnituri, garnituri și picioare moarte - acestea necesită ștergere manuală, care trebuie efectuată în interiorul izolatoarelor sau prin porturile pentru mănuși cu EIP complet.
| Metoda de eșantionare | Avantaje | Limitări | Cea mai bună aplicație |
|---|---|---|---|
| Ștergerea suprafeței (tampon) | Măsoară direct reziduurile de pe suprafețele echipamentelor; poate viza locații în cel mai rău caz | Recuperare dependentă de tehnică; nu poate eșantiona zone inaccesibile | Verificarea post-CIP a suprafețelor critice (bol, jgheab de descărcare) |
| Prelevarea de probe de apă de clătire | Integreaza reziduurile de pe suprafete mari; neintruziv | Trebuie să presupună dizolvarea uniformă; poate lipsi reziduuri insolubile | Clătirea finală a rezervoarelor, blenderelor și liniilor de transfer |
| Monitorizare online a TOC | date în timp real; reduce timpul de rotație al laboratorului; la modă | Nu este specific compusului; fals pozitive de la agenți de curățare | Verificarea continuă a ciclurilor de clătire și a retururilor de apă CIP |
Criteriile de acceptare sunt stabilite la nivelul PDE, traduse într-un transfer maxim admisibil (MAC) pe suprafață. Pentru un granulator de 500 de litri cu o suprafață internă de 12 m² și un MAC total de 1 mg, limita pe zonă este de 0,083 mg/100 cm². Probele de ștergere trebuie să prezinte reziduuri sub această limită, cu factori de recuperare aplicați. Orice excursie declanșează o analiză a cauzei rădăcină - adesea indicând un picior mort care nu este contactat de spray-ul CIP sau o garnitură care prinde API. Reproiectarea acelor zone pentru a fi drenabile și netede (Ra < 0,8 µm) previne reapariția.
Un program de validare de curățare HPAPI de succes rulează cel puțin trei rulări succesive consecutive, include atât inspecție vizuală, cât și testare analitică și se revalidează ori de câte ori se modifică dimensiunea lotului, parametrii de curățare sau configurația echipamentului. Site-urile care integrează monitorizarea online a TOC după CIP și-au redus sarcina de testare a tamponului de laborator cu 40-60%, accelerând eliberarea lotului fără a sacrifica siguranța.
Pentru a testa aceste principii, un CDMO de mărime medie a luat un HPAPI citotoxic BCS Clasa II de la producția clinică în stadiu avansat (lot de 10 kg) la scară comercială (lot de 500 kg) pe o perioadă de 18 luni. Compusul a avut un OEL de 0,3 µg/m³ — ferm în teritoriul OEB 5 — și linia pilot existentă, folosind izolatoare frontale deschise și transferuri manuale IBC, a înregistrat niveluri de expunere personală în medie de 1,5 ng/m³, dar cu vârfuri la 22 ng/m³ în timpul schimbărilor filtrului.
Design-ul extins a înlocuit etapa de încărcare manuală cu un tăietor automat de pungi în interiorul unui izolator de înaltă integritate. Etapa de granulare umedă a trecut la a conținut granulator cu forfecare mare cu un vas de evacuare cu supapă divizată care se acoperă direct pe un mixer IBC de 500 kg. Dispozitivul de acoperire a fost modernizat la o unitate cu presiune negativă, capabilă de CIP, iar toate carcasele filtrului au fost reproiectate pentru schimbarea sac-in/bag-out (BIBO) cu reținere continuă a căptușelii.
După punere în funcțiune, monitorizarea mediului a arătat o expunere personală medie geometrică de 0,09 ng/m³ - o reducere de 85% față de datele pilot. Excursii zero peste limita de alertă de 0,3 ng/m³ au avut loc în 22 de loturi comerciale. Validarea curățării a trecut de trei execuții consecutive, cu rezultate ale apei de clătire sub valoarea MAC derivată din PDE, iar recuperările pe tampon au fost în medie de 92% pentru compusul țintă. Investiția totală de capital a fost de 4,2 milioane de dolari, dar proiectul a atins producția comercială cu 9 luni înainte de termen, deoarece defecțiunile de izolare - care au provocat două opriri de 6 săptămâni în timpul campaniilor pilot - au fost complet eliminate.
Mulți manageri de operațiuni văd echipamentele de înaltă izolare ca un centru de cost. Această perspectivă ignoră cheltuielile ascunse ale manipulării deschise: ratele de ardere a echipamentelor de protecție personală, excursiile de monitorizare a mediului, pierderile de loturi din contaminarea încrucișată și timpul de nefuncționare a reglementărilor. O comparație a costului total de proprietate (TCO) pe o perioadă de 5 ani pentru o linie OEB 4 HPAPI cu dimensiunea unui lot de 200 kg dezvăluie o inversare izbitoare: linia de izolare costă cu 18% mai mult capital, dar reduce cheltuielile anuale de exploatare cu 37%.
| Categoria de cost | Linie de izolare | Linie deschisă |
|---|---|---|
| Instalarea echipamentelor de capital | 3.200 | 2.600 |
| EIP anual și consumabile | 80 | 340 |
| Validare anuală de curățare (tampoane, laborator) | 45 | 120 |
| Timp de nefuncționare anual (eșecuri de izolare) | 0 (proiectat) | 210 |
| Cost total pe 5 ani (inclusiv capital) | 3.825 | 5.950 |
Cea mai mare economie vine din timpul de nefuncționare evitat. Operațiunile cu linii deschise au petrecut în medie 14 zile pe an investigând și remediind excursiile de izolare, în timp ce controalele proiectate ale liniei închise au eliminat riscurile de excursie la sursă. Costul consumabilelor de unică folosință pentru sistemele de transfer izolate - cum ar fi căptușelile pasive continue - a fost compensat în întregime de reducerea cu 65% a consumului de EIP și scăderea cu 60% a volumului de testare cu tampon. Pentru un producător contractual care facturează 2.000 USD pe oră de producție, 14 zile de producție suplimentare se traduc în peste 670.000 USD în recuperarea veniturilor anuale.
Costul instalației este o altă dimensiune. O linie închisă cu izolație la presiune negativă poate partaja în mod rezonabil o clădire cu operațiuni nepotente, fără a necesita o segregare fizică completă. O linie HPAPI deschisă necesită în mod obișnuit o aripă dedicată cu HVAC, haine și flux de materiale separate - adăugând 1,5-2 milioane USD în capitalul instalației, pe care calculul TCO de mai sus îl include deja în cifra de capital în linie deschisă. Rezultatul: izolarea nu este o opțiune premium, ci o strategie de optimizare a costurilor pe termen lung pentru orice produs HPAPI care se așteaptă la mai mult de trei ani de aprovizionare comercială.
Vrei să fii la curent?
Contactați-ne prin adresa de e-mail de mai jos.
Nu vă faceți griji pentru spam. O uram si noi!
Client mobil
Cont video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
ID WeChat
Drepturi de autor 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Toate drepturile rezervate  Producator de echipamente pentru dozarea solidelor orale