Cunoașterea industriei
Condiția de masă umedă determină stabilitatea extrudarii
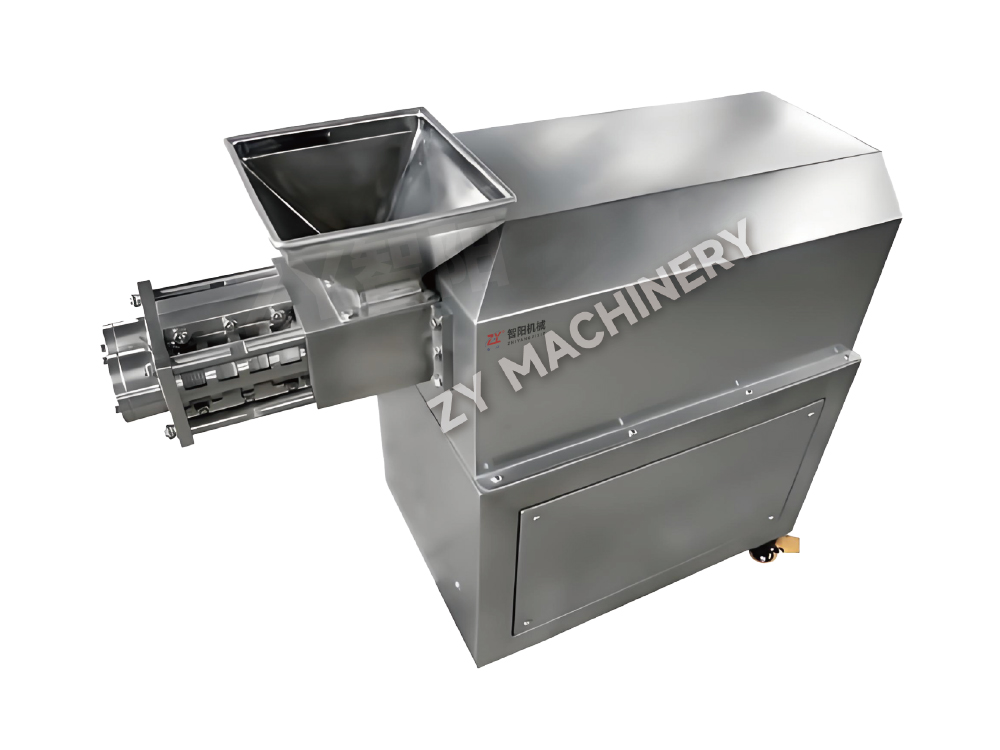
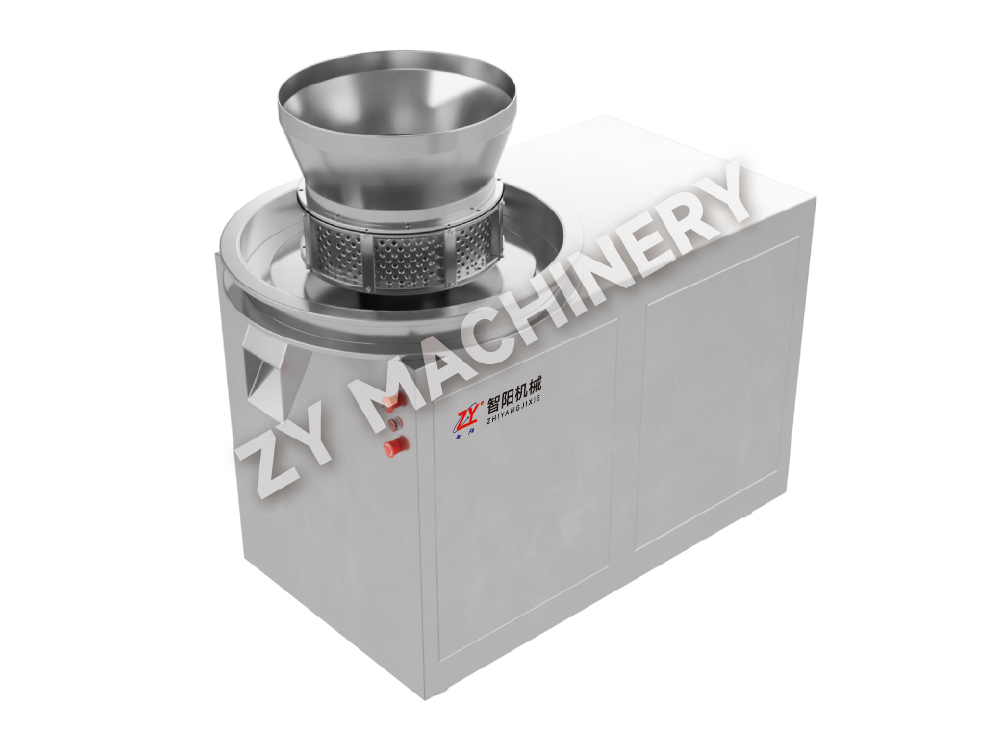
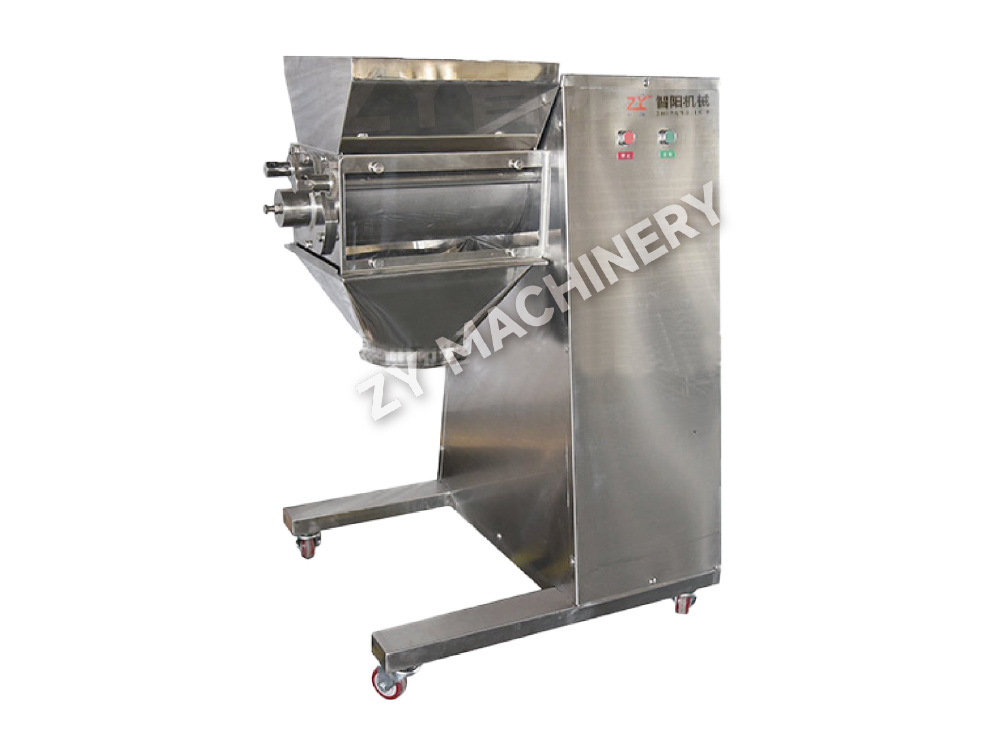
Pentru Granulatoare de extrudare , cea mai influentă variabilă din amonte nu este adesea presiunea de extrudare în sine, ci starea masei umede care intră în butoi. Distribuția liantului, uniformitatea umidității, timpul de amestecare și secvența de umectare determină dacă materialul curge continuu sau alternează între blocaj și formarea firelor slabe.
Semne practice observate în timpul încercărilor
| Observație | Cauza posibilă a procesului | Ajustare de probă |
|---|---|---|
| Șuvițele se rup imediat după descărcare | Plasticitate insuficientă sau distribuție neuniformă a liantului | Verificați viteza de adăugare a lichidului și timpul de amestecare umedă |
| Găurile matriței se blochează intermitent | Masă prea umedă, pulbere aglomerată sau preamestecare slabă | Verificați nivelul de umiditate și uniformitatea amestecului uscat |
| Diametrul firului fluctuează | Incoerența hranei sau densitatea neuniformă a masei umede | Stabilizați hrănirea și confirmați consistența amestecării lotului |
O masă umedă stabilă, uniform plastifiată, reduce de obicei munca de corecție în aval mai eficient decât creșterea forței de extrudare. La ZY, folosim teste de materiale pentru a conecta parametrii de amestecare cu comportamentul de extrudare înainte de a propune o configurație de producție.
Alegerea deschiderilor matriței în jurul traseului granulelor țintă
Selectarea deschiderii matriței ar trebui să se bazeze pe rezultatul necesar din aval, mai degrabă decât pe aspectul firului. Găurile de matriță circulare sunt selectate în mod obișnuit atunci când extrudatele vor intra într-o etapă de sferonizare, în timp ce deschiderile modelate pot fi relevante acolo unde geometria firului sau comportamentul de uscare au un scop funcțional.
Întrebări din partea cumpărătorului care merită confirmate înainte de alegerea echipamentului
- Este de așteptat ca produsul să rămână ca un extrudat sau va fi rotunjit într-un sferonizator?
- Ce interval de dimensiune a particulelor este acceptabil după uscare și cernere?
- Formula conține ingrediente lipicioase, abrazive, sensibile la căldură sau foarte elastice?
- Mai multe produse necesită plăci de matriță interschimbabile sau curățare ușoară între loturi?
Deschiderile mai mici pot susține ținte de granule mai fine, dar pot, de asemenea, crește rezistența și pot face mai vizibilă pregătirea slabă a masei umede. Deschiderile mai mari pot îmbunătăți potențialul de producție, producând în același timp fire care necesită diferite condiții de sferonizare și uscare.
Abordarea noastră de inginerie ZY este de a potrivi selecția matriței cu caracteristicile materialelor, capacitatea așteptată și traseul intenționat în aval, mai degrabă decât să tratăm placa matriță ca un accesoriu izolat.
Extrudarea și sferonizarea ar trebui evaluate ca o legătură de proces
Atunci când sunt necesare granule rotunde sau peleți, performanța de extrudare nu poate fi apreciată numai dacă sunt produse fire continue. Șuvița trebuie să aibă, de asemenea, rezistență adecvată, stare de umiditate și plasticitate pentru rupere controlată și rotunjire în timpul sferonizării.
Cum influențează producția de extrudare calitatea peletelor
| Stare de extrudare | Efect probabil de sferonizare | Punct de evaluare |
|---|---|---|
| Prea uscat sau fragil | Generare mai mare de fine și particule neregulate | Nivelul liantului și distribuția lichidului |
| Prea moale sau lipicios | Aglomerare sau mase umede supradimensionate | Nivelul de umiditate și punctul final al amestecării umede |
| Consecvent și plastic | Rotunjire și distribuție a dimensiunilor mai controlabile | Repetabilitate pe loturi |
Pentru pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY poate integra considerațiile de extrudare și sferonizare într-un singur proces practic.
Ce trebuie verificat înainte de a trece de la loturile de probă la producție
Extinderea ar trebui să păstreze starea materialului care a produs granule acceptabile în timpul dezvoltării. Un mai mare Granulator de extrudare nu reproduce automat rezultatele de laborator decât dacă uniformitatea amestecării, adăugarea de lichid, timpul de rezidență a masei umede, sarcina de extrudare, comportamentul de descărcare și manipularea în aval sunt luate în considerare împreună.
Înregistrări utile pentru echipamente și confirmarea procesului
- Documentați secvența de amestecare uscată, metoda de preparare a liantului, timpul de adăugare a lichidului și durata de amestecare umedă.
- Înregistrați continuitatea firului, starea suprafeței, tendința de blocare a matriței, tendința sarcinii motorului și temperatura de descărcare, acolo unde este cazul.
- Comparați distribuția dimensiunii granulelor umede, forma particulelor sferonizate acolo unde este cazul, răspunsul la uscare și randamentul final după screening.
- Confirmați accesul la curățare, cerințele de schimbare a produsului, construcția materialului de contact și spațiul de instalare disponibil.
Pentru pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
La ZY, dezvoltăm propuneri de echipamente în jurul parametrilor de proces testabili și a condițiilor de implementare a site-ului, ajutând cumpărătorii să treacă de la testele de formulare la o linie de granulare viabilă, cu mai puține ipoteze de extindere.