


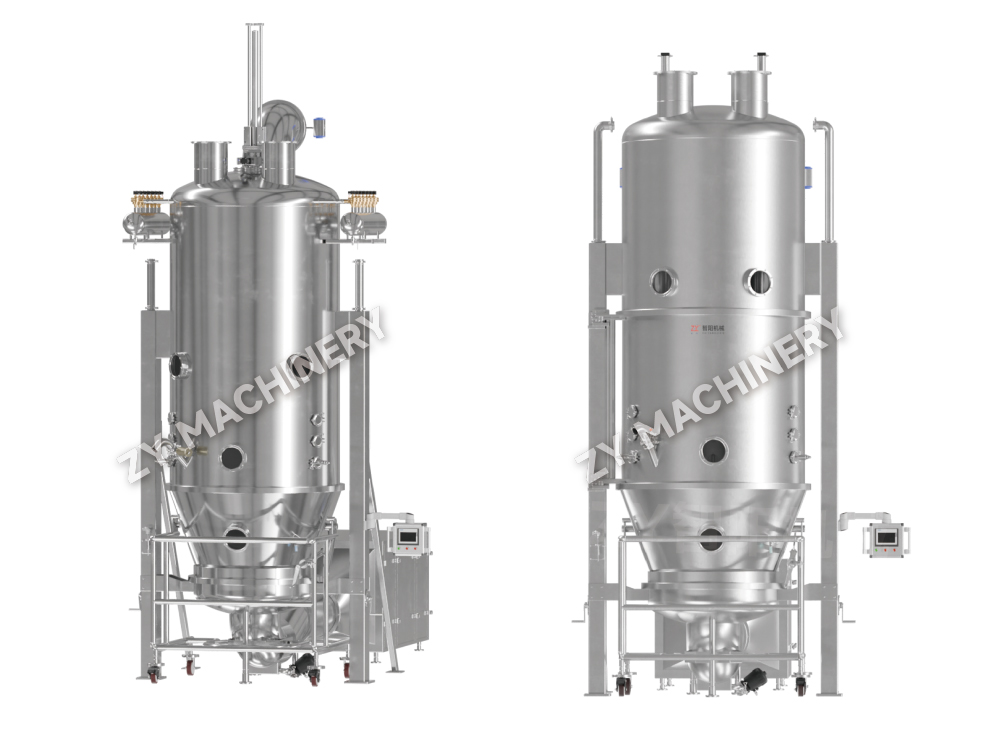
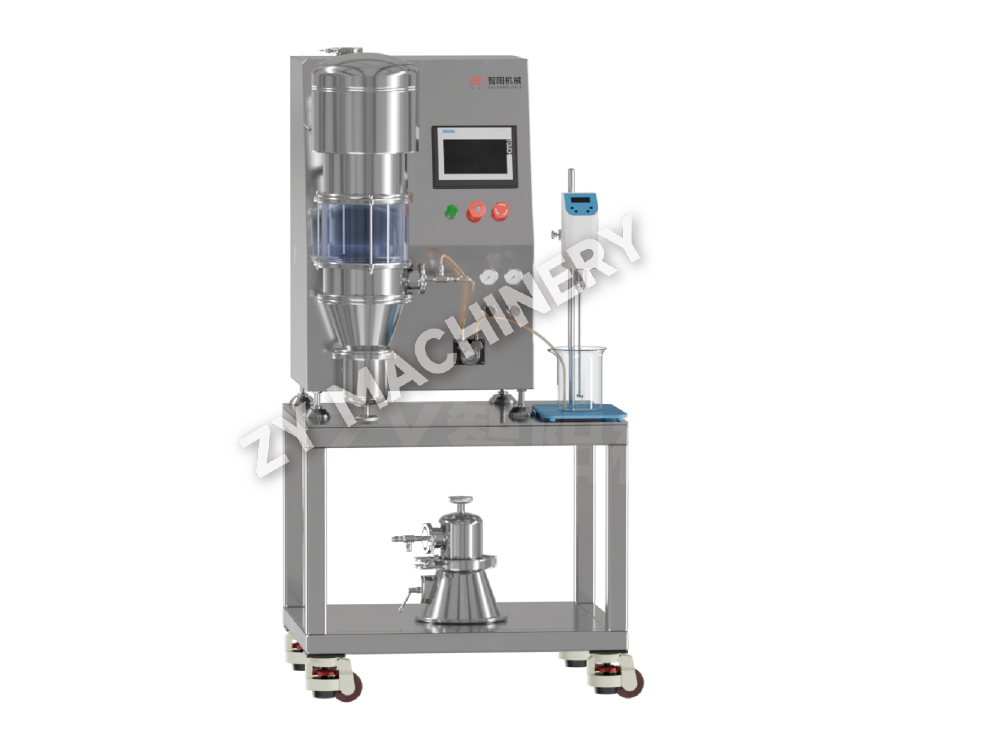
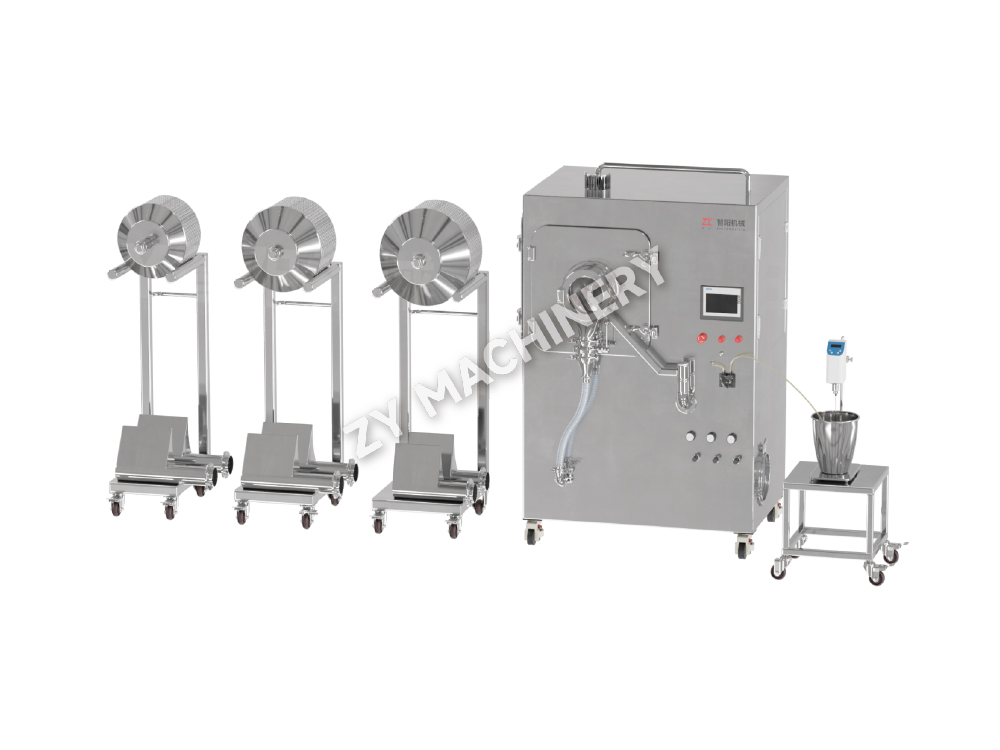
BGB HR&D Mașină de acoperire cu înaltă reținere, de înaltă eficiență
Mașina de acoperire cu înaltă reținere BGB HR&D este proiectată pentru a.....

O echipă de proiect a petrecut odată opt luni pentru amenajarea unei instalații doar pentru a descoperi în timpul ingineriei de bază că clădirea nu ar suporta cascadele de presiune necesare pentru un bloc de izolare ridicată. Cauza principală a fost simplă: au început să deseneze pereți înainte de a finaliza o bază formală de proiectare. Pentru fabricarea de doze solide orale (OSD), fiecare proiectare de succes a fabricii începe cu trei răspunsuri nenegociabile: formele de dozare exacte și caracteristicile produsului, producția anuală prevăzută în kilograme sau tablete și jurisdicțiile de reglementare primare (FDA, EMA, NMPA etc.). Fără acestea, dimensionarea echipamentelor, clasificarea camerelor curate și chiar lățimile coridoarelor rămân o presupunere.
Un document de bază de proiectare ar trebui să surprindă mai mult decât numele moleculei de succes. Trebuie să definească banda de expunere ocupațională (OEB) a API, sensibilitatea acestuia la umiditate și căldură, intervalul de mărime a lotului și dacă procesul include solvenți care declanșează zonarea ATEX. Dacă instalația va gestiona atât tablete cu eliberare imediată, cât și comprimate cu eliberare modificată, instalația trebuie să găzduiască linii de granulare separate sau la proceduri minime de curățare validate între campanii. Instalațiile multifuncționale adaugă flexibilitate, dar multiplică efortul de validare - un compromis care necesită cuantificare din timp.
| Forma de dozare | Nota minimă pentru camera curată | Condiție specială tipică HVAC | Materialul echipamentului cheie | Risc de izolare |
|---|---|---|---|---|
| Tablete OSD standard | D | Controlul general al umidității 40–55% RH | Piese de contact cu produsul din oțel inoxidabil 316L | Scăzut (OEB 1–2) |
| Tablete efervescente | D cu suită cu umiditate scăzută | Punct de rouă <10 °C, cameră etanșă | 316L, etanșare specială | Scăzut spre moderat |
| Inhalatoare cu pulbere uscată | C | Control riguros al particulelor, umiditate scăzută | Oțel inoxidabil de calitate farmaceutică | Moderat (OEB 2–3) |
| OSD puternic (hormoni, citotoxice) | D (conținut) | Cascade de presiune negativă, aer cu o singură trecere | 316L, electrolustruit, capabil CIP | Ridicat (OEB 4–5) |
După ce baza de proiectare este blocată, următorul pas este de a face din mișcarea materialului principiul de organizare al întregului aspect. Această schimbare în gândire previne o greșeală comună: proiectarea unei clădiri și apoi stoarcerea procesului în interior.
Într-o instalație OSD bine proiectată, distanța pe care o parcurge o pulbere între suita de distribuire și mașina de compresie determină nu doar productivitatea, ci și riscul de contaminare încrucișată. Fiecare reducere cu 10 metri a distanței de transfer manual scade probabilitatea de dispersie în aer a ingredientelor active cu aproximativ 15% și reduce cu aproape 8% orele de muncă directă per lot. De aceea, diagrama fluxului materialului trebuie întocmită înainte de trasarea primei linii arhitecturale.
Fluxul tipic pentru o linie de tablete - distribuire, granulare umedă sau uscată, uscare, reducerea dimensiunii, amestecare, comprimare, acoperire și ambalare - creează zone funcționale naturale. Aceste zone ar trebui să urmeze o cale unidirecțională fără întoarcere. Blocurile de aer pentru personal și materiale izolează fiecare zonă și baterii cu coloane de ridicare poate elimina nevoia de a transporta pubele pe coridoare prin transferul IBC-urilor direct de la amestecare la comprimare prin jgheaburi gravitaționale sau vehicule cu ghidaj automat. Această abordare nu este doar slabă; reduce numărul de cascade de presiune necesare și simplifică zonarea HVAC.
Suitele de granulare și compresie sunt de obicei separate printr-un perete cu un sistem de transfer sau un sistem de transfer semi-automat. Dacă produsul este sensibil la umiditate, coloana vertebrală a materialului poate include și a compactor cu role de granulare uscată în locul unui pat fluid, reducând atât timpul de uscare, cât și riscul de hidroliză. Aspectul trebuie să ia în considerare și extinderea viitoare a capacității. Lăsarea unui spațiu în oglindă a carcasei pe partea opusă a coloanei centrale de utilitate permite dublarea capacității fără a redirecționa fluxul de material.
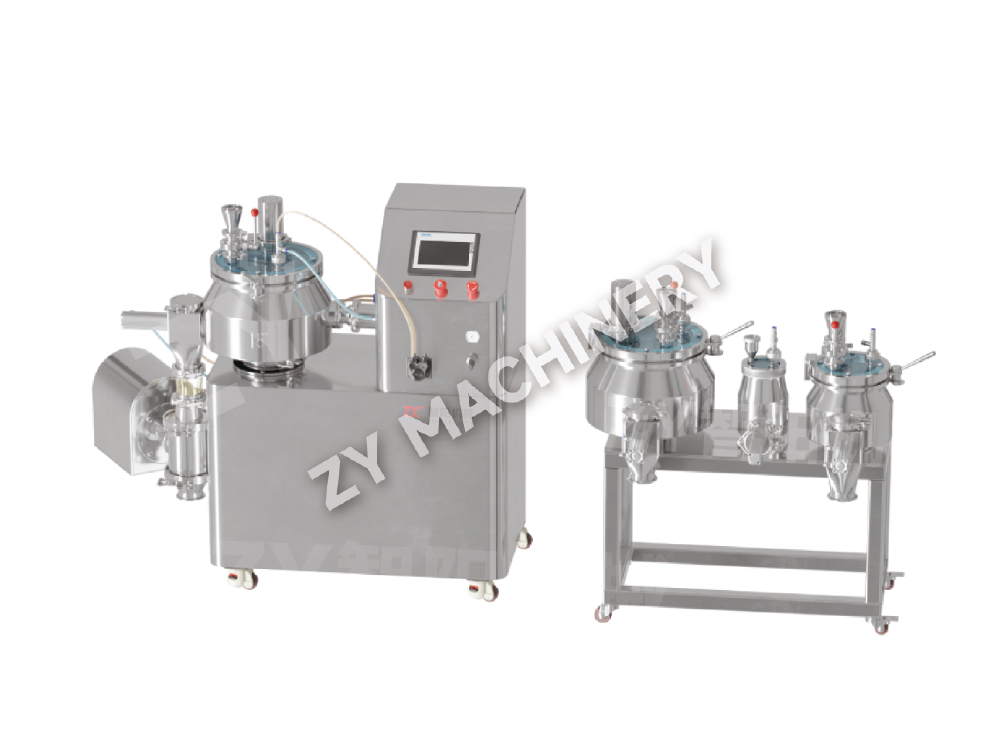
Selectarea echipamentului de granulare este în esență o decizie cu privire la dimensiunea lotului, limitarea și chimia fizică a formulării. O moleculă care se degradează în prezența apei nu va trece niciodată printr-un granulator umed cu forfecare mare; aparține unui compactor cu role sau unei linii de compresie directă. Cu toate acestea, multe programe de proiect sunt întârziate deoarece lista de echipamente este scrisă înainte ca profilul de stabilitate al formulării să fie complet. Următoarea matrice clarifică decizia.
| Parametru | Granulare umedă cu forfecare ridicată | Granulare în pat fluid | Granulare uscată (compactor cu role) |
|---|---|---|---|
| CapEx (relativ) | Baza | 20–30% | 10–15% |
| Durata ciclului lotului | 30-60 de minute (plus uscare) | 45–90 de minute (uscare integrată) | 15–30 de minute |
| Risc de reținere a prafului | Moderat (descărcare deschisă) | Scăzut (transfer integrat) | Scăzut (sistem închis) |
| Curățare (fezabilitatea CIP) | Moderat; unele piese necesită COP | bun; multe modele oferă WIP | bun; suprafețe umede limitate |
| Cel mai bun pentru caracteristicile API | Stabil la umiditate, compresibilitate slabă | Posibil sensibil la umiditate, curgere bună | Foarte sensibil la umiditate sau cu potență ridicată |
| Complexitatea validării | Mediu (controlul punctului final de uscare) | Mediu (tehnologia analitică de proces gata) | Scăzut (puțini parametri critici ai procesului) |
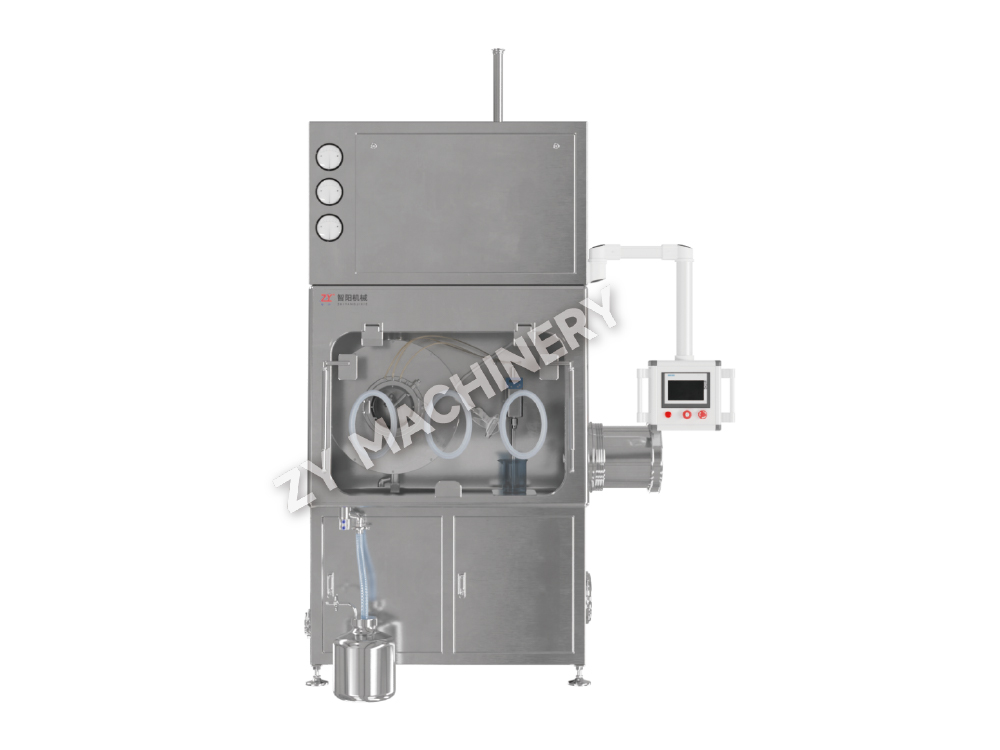
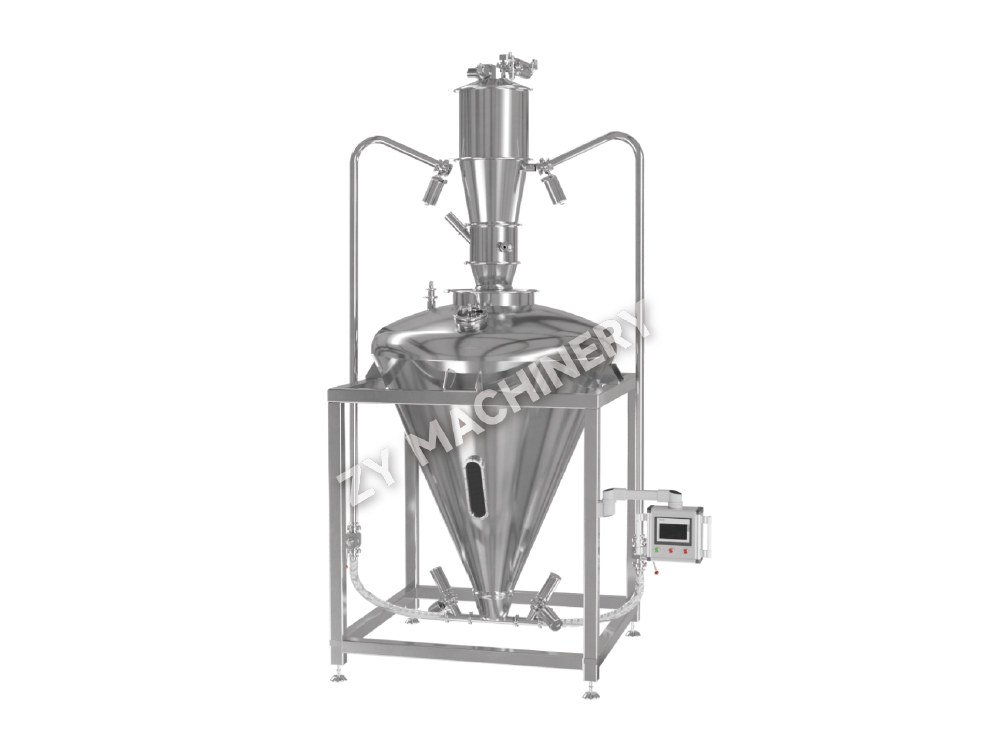
Dincolo de granulare, echipamente de amestecare trebuie evaluat pentru riscul de segregare. Blenderele cu sisteme de ridicare sunt preferate în detrimentul celor fixe V-blender, deoarece reduc la minimum pașii de transfer și sunt mai ușor de validat pentru uniformitatea conținutului. În instalațiile care vizează compușii OEB 4/5, întregul tren de amestecare, compresie și acoperire trebuie să circule în interiorul izolatoarelor sau sub incinte cu presiune negativă. Acest lucru schimbă calculul de selecție a echipamentelor către sisteme compacte, complet integrate, cu interfețe de izolare validate.
Atunci când ingredientul farmaceutic activ are o limită de expunere profesională sub 1 µg/m³ (OEB 4 sau 5), proiectarea instalației trece de la protecția produsului la protecția operatorului ca logică dominantă. Strategia de izolare devine coloana vertebrală arhitecturală: fiecare etapă a procesului este sigilată, iar camera din jurul ei este menținută la o presiune negativă în raport cu coridoarele adiacente, de obicei cu o diferență de presiune țintă de cel puțin 15 Pa și un sistem dedicat de tratare a aerului care nu circulă în zonele generale.
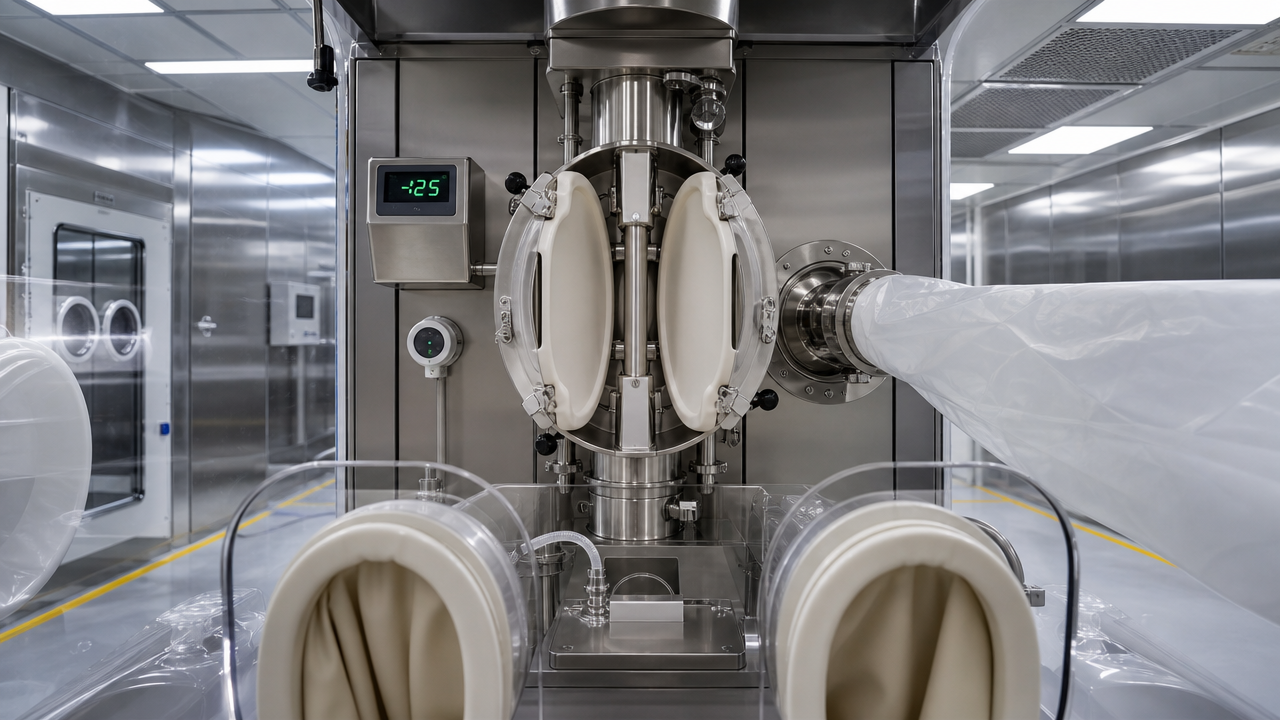
O supapă fluture despărțită (SBV) validată trebuie să atingă o rată de scurgere mai mică de 1 µg/m³ în timpul transferului de material între un IBC și o intrare a presei de tablete. Filtrarea HEPA a izolatorului trebuie să fie evaluată H14 cu o trecere documentată a testului DOP. Mai jos este lista minimă de verificare pentru pachetele de echipamente OEB 4/5:
Clasificarea încăperii înconjurătoare este încă în mod tipic de Grad D (ISO 8) în repaus, dar cascada de presiune impune un flux de aer din coridorul general (atmosferic) în sacul de aer compus puternic (minus 7,5 Pa) și apoi în camera de proces (minus 15 Pa sau mai mult), creând o măturare continuă spre interior care protejează operatorul. Design-urile moderne adaugă adesea o anticameră cu un duș de aer filtrat HEPA pentru a conține orice scăpare de particule în timpul mișcării materialului.
Încălzirea, ventilația și aerul condiționat reprezintă 40-60% din cheltuielile de funcționare ale unei fabrici farmaceutice. A greșit cascada de presiune duce fie la observații de reglementare, fie la facturi excesive la energie. Anexa 1 GMP a UE și ghidul aseptic al FDA determină parametrii de mediu necesari. Pentru instalațiile OSD, ținta este menținerea condițiilor de gradul D în sălile de procesare ocupate, dar cu un control mai strict al umidității pentru produsele efervescente sau sensibile la umiditate. Tabelul de mai jos rezumă valorile de referință HVAC critice.
| Nota | Clasa ISO (în repaus) | Schimbări de aer pe oră | Diferența de presiune față de gradul inferior adiacent | Limite de particule (≥0,5 µm, în repaus) | Limite viabile (ufc/m³, operativ) |
|---|---|---|---|---|---|
| A (pentru steril) | 5 | Nedefinit (viteza 0,45 m/s) | Nu se aplică | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa la C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa la D | 352.000 | 100 |
| D (standard OSD) | 8 | 15–20 | 12,5 Pa până la neclasificat | 3.520,000 | 200 |
Minimul de 12,5 Pa nu este o sugestie; este un punct de referință de proiectare care trebuie menținut în timpul deschiderii ușilor și a funcționării echipamentului. Alarmele sistemului de monitorizare activă și management al clădirii ar trebui să se declanșeze atunci când diferența scade sub 10 Pa. Pentru instalațiile OSD, un punct de defecțiune comun este sistemul de extracție a prafului, care trebuie să fie interblocat cu alimentarea HVAC pentru a evita dezechilibrele negative. Când a uscător cu pat fluidizat este în modul de suflare și extragere, controlul presiunii din încăpere trebuie să compenseze volumul mare de evacuare.
Validarea nu este o activitate post-instalare; începe în momentul în care este redactată specificația privind cerințele utilizatorului. Un URS bine structurat care definește materialul de construcție, finisajul suprafeței (Ra ≤ 0,4 µm pentru suprafețele de contact cu produsul), drenabilitatea și metoda de curățare previne 70% din abaterile constatate mai târziu în timpul IQ/OQ. Într-o cronologie tipică a proiectului, executarea unui test de acceptare amănunțit în fabrică reduce efortul de punere în funcțiune a șantierului cu până la 30% deoarece majoritatea erorilor mecanice și software sunt rezolvate înainte ca echipamentul să părăsească magazinul vânzătorului.
Pentru instalațiile cu mai multe produse, planul principal de validare trebuie să includă o strategie de bracketing care grupează produsele după solubilitate și potență pentru a minimiza numărul de rulări de validare de curățare. Testarea riboflavinei și studiile de recuperare cu tampon oferă baza pentru criteriile de acceptare a curățării finale.
O fabrică greenfield construită folosind skid-uri de proces modulare prevalidate poate fi finalizată mecanic cu 3-6 luni mai repede decât un echivalent construit cu stick, dar costul inițial de inginerie este de obicei cu 10-15% mai mare din cauza designului frontal intensiv necesar pentru înghețarea locațiilor de conducte și instrumente. Cu toate acestea, această primă este adesea recuperată prin intrarea mai devreme pe piață: lansarea unui produs generic cu patru luni mai devreme poate capta 8-12% cotă de piață suplimentară înainte ca concurenții să erodeze prețurile. Comparația de mai jos folosește o facilitate OSD ipotetică de 2 miliarde de tablete pe an.
| Parametru | Modular/Bazat pe derapaj | Construit tradițional pe site |
|---|---|---|
| Durata totală a proiectului (proiectare la PQ) | 22-28 de luni | 28-36 de luni |
| Cheltuieli de capital (relative) | 10–15% | Baza |
| Efort de validare | Cu 20–30% mai mic (module prevalidate) | Validare completă a site-ului de la zero |
| Scalabilitate viitoare | Flexibil; adăugați derapaje paralele | Necesită modificări structurale |
| Variabilitatea calității construcției | Scăzut (controlat din fabrică) | Mai mare (dependent de site) |
| Amprenta tipică a camerei curate | 15–20% mai mic (tubulatură optimizată) | Mai mare datorită direcționării la fața locului |
Dincolo de timp și costuri, abordarea modulară simplifică transferul de tehnologie, deoarece același design de skid poate fi replicat în mai multe zone geografice cu o revalidare minimă. Cu toate acestea, dacă portofoliul de produse este de așteptat să se schimbe semnificativ în decurs de cinci ani, o clădire tradițională cu spațiere mai mare a coloanelor și reduceri de utilitate generice poate oferi mai multă libertate de reconfigurare. Alegerea finală se rezumă la certitudinea conductei de produse.
Următoarea generație de instalații OSD nu se va baza pe eșantionarea periodică pentru eliberarea calității. Senzorii tehnologiei analitice de proces — sonde NIR montate în amestecătoare și uscătoare, analizoare de dimensiunea particulelor pe descărcarea granulatorului — permit monitorizarea în timp real a atributelor critice de calitate. Atunci când sunt integrate cu un sistem de execuție a producției prin intermediul autostrăzilor de date OPC UA, aceste semnale pot oferi justificarea pentru lansarea în timp real, eliminând zilele de stocare în carantină. O instalație gata pentru digital necesită următoarele puncte de integrare proiectate din prima zi:
Autoritățile de reglementare se așteaptă ca înregistrările electronice să înlocuiască jurnalele de hârtie, dar se așteaptă și ca sistemul să fie validat pentru a detecta manipularea datelor. Includerea PAT și integrarea digitală în planul inițial de validare a modelului V costă aproximativ 12% din bugetul total al controalelor proiectului, dar reduce costul continuu al supravegherii calității cu aproximativ 20% anual, prin reducerea orelor de testare de laborator și de revizuire a înregistrărilor loturilor. Instalațiile proiectate fără pregătire digitală se trezesc modernizate în timpul primei extinderi, la trei ori costul inițial.
Vrei să fii la curent?
Contactați-ne prin adresa de e-mail de mai jos.
Nu vă faceți griji pentru spam. O uram si noi!
Client mobil
Cont video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
ID WeChat
Drepturi de autor 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Toate drepturile rezervate  Producator de echipamente pentru dozarea solidelor orale