


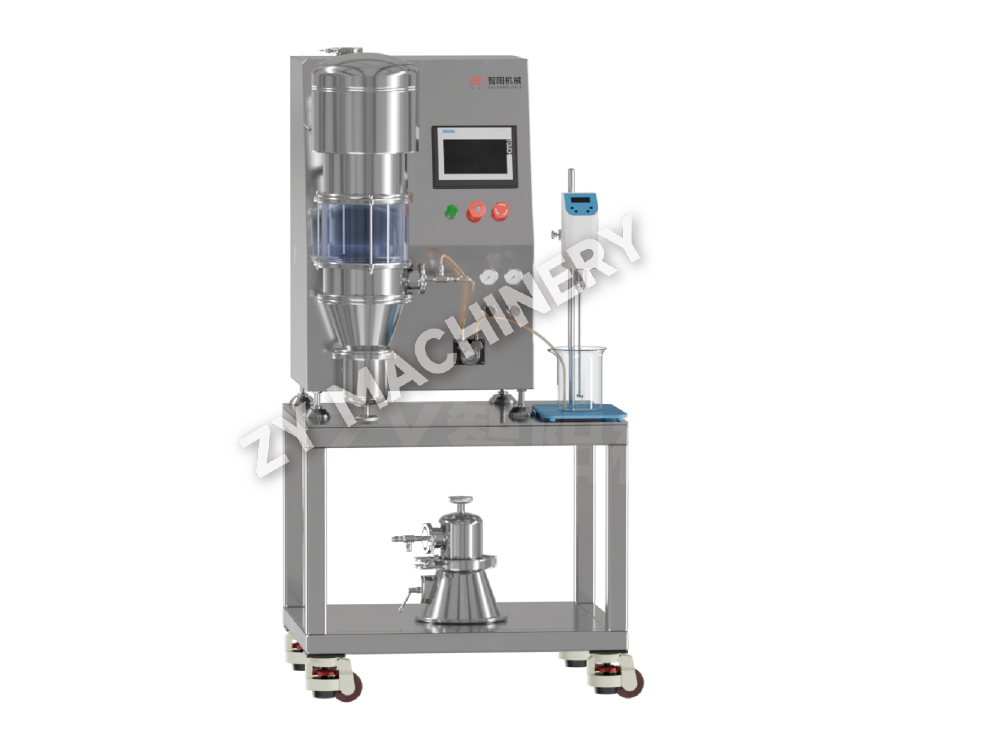
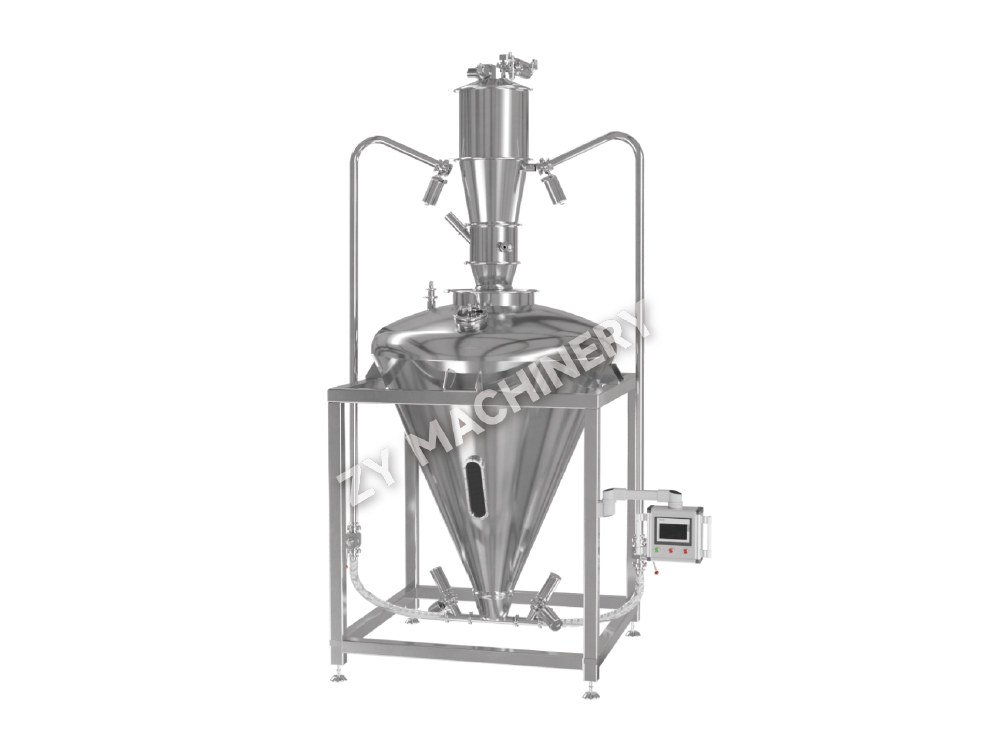
Mașină de laborator multifuncțională pentru granulare și acoperire cu pat fluid DLP R&D
Mașina multifuncțională cu pat fluidizat DLP R&D integrează mai multe fu.....

În 2026, peste 30% dintre medicamentele aflate în dezvoltare sunt clasificate ca fiind puternice sau foarte puternice. Numărul acesta crește rapid. Un singur gram de compus citotoxic sau un hormon concentrat poate prezenta riscuri reale pentru sănătatea operatorilor și amenințări de contaminare încrucișată pentru liniile de producție adiacente. Există soluții de izolare farmaceutică pentru a gestiona aceste riscuri – precis și fiabil.
În esență, izolarea în contextul farmaceutic înseamnă utilizarea sistemelor proiectate pentru a preveni evacuarea necontrolată a ingredientelor farmaceutice active (API) la locul de muncă și pentru a proteja produsul de contaminarea mediului. Aceste sisteme creează o barieră definită în jurul procesului, controlând fluxul de aer, presiunea și transferurile de materiale, astfel încât operatorii să nu vină niciodată în contact direct cu substanțe periculoase, iar medicamentul nu preia niciodată particule nedorite din aerul înconjurător.
Domeniul de aplicare al tehnologiilor de izolare este larg. Acesta variază de la simple izolatoare flexibile și torpedo cu perete rigid la cabine avansate cu flux descendent și sisteme de bariere cu acces restricționat (RABS). Alegerea corectă depinde de toxicitatea compusului activ, de forma de dozare și de scara producției. Firma comună este o filozofie de „conținere prin proiectare”: fiecare echipament – de la o torpedou la scară de laborator până la un izolator complet de producție – trebuie să se integreze fără probleme cu procesele din amonte și din aval, menținând în același timp un nivel certificat de protecție a expunerii operatorului.
Tipurile comune de echipamente includ:
Eficacitatea oricărei soluții este măsurată în nanograme sau micrograme pe metru cub de date privind concentrația de aer, susținute de monitorizare surogat și cicluri regulate de certificare. Scopul final este simplu: un mediu de lucru garantat.
Conformitatea nu este opțională. Trei piloni de reglementare modelează modul în care companiile farmaceutice își proiectează, validează și își operează sistemele de izolare. Înțelegerea a ceea ce necesită fiecare - și unde se suprapun - vă permite să construiți o strategie de izolare care să treacă auditurile fără supraproiectare excesivă.
Anexa 1 a GMP a UE se concentrează pe medicamentele sterile, dar principiile sale se extind acum cu mult dincolo de umplerea aseptică. Revizuirea din 2022 a introdus un limbaj explicit despre cerințele de izolare pentru compușii puternici, cerând producătorilor să folosească sisteme închise sau tehnologie izolatoare ori de câte ori produsul ar putea dăuna operatorului sau mediului. Ghidul insistă pentru minimizarea intervenției umane, monitorizarea continuă a diferențelor de presiune și limitele documentate de expunere a operatorului.
USP <800> aduce un obiectiv nord-american. Se aplică medicamentelor periculoase manipulate în mediile medicale, dar a influențat puternic practicile de producție farmaceutică. Acesta definește performanța de izolare în termeni de „fără contaminare detectabilă” pe probele de ștergere și necesită controale inginerești, cum ar fi carcase ventilate pentru amestecare. În setările de producție, cerința echivalentă este de a menține concentrațiile de aer la locul de muncă sub o limită de expunere profesională (OEL) definită și de a demonstra acest lucru prin prelevarea de rutină a aerului.
ISO 14644-7, deși din punct de vedere tehnic este un standard pentru camerele curate, oferă vocabularul de separare și izolare. Acesta definește categorii precum „zonă deschisă”, „zonă închisă” și „dispozitiv de separare” și stabilește cadrul pentru modul în care echipamentele de izolare trebuie testate și clasificate. Standardul necesită testarea scurgerilor la nivel de filtru și carcasă, teste de decădere a presiunii pentru izolatoare și măsurarea timpului de recuperare după un eveniment de contaminare.
Tabelul de mai jos prezintă cei mai critici parametri pentru izolarea OEB 4/5 în aceste trei cadre.
| Parametru | UE GMP Anexa 1 | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Concentrația țintă în aer | <1 µg/m³ (8h TWA, dependent de compus) | Pe baza OEL; de obicei <0,1 µg/m³ pentru puternic | Definit de clasa camerei curate și dispozitivul de separare |
| Diferența de presiune | ≥10 Pa negativ pentru camerele adiacente | Presiune negativă necesară pentru carcasele periculoase | Presiune negativă pentru izolarea frontală deschisă |
| Rata de schimbare a aerului (ACH) | Nu este prescris; designul depinde de risc | Minim 12 ACH pentru încăperi periculoase | După cum este necesar pentru clasa ISO țintă |
| Cerință de testare a scurgerilor | Mănuși și mâneci izolatoare: lunar | Integritatea carcasei sigilate la instalare | Scăderea presiunii: pierdere <0,5% vol/h |
| Monitorizarea suprafeței | Ștergeți mostrele pentru compuși puternici | Fără contaminare detectabilă | Clasificare pe baza numărului de particule |
Îndeplinirea tuturor celor trei standarde înseamnă adesea să optați pentru un izolator etanș cu o unitate de tratare a aerului integrată, control automat al presiunii și un protocol de curățare documentat, mai degrabă decât o simplă cabină cu flux descendent. Companiile care își aliniază ingineria de izolare cu aceste reglementări de la început evită modernizările costisitoare ulterioare.
Nicio tehnologie nu se potrivește fiecărui proces. Decizia se reduce de obicei la un echilibru între siguranța operatorului, protecția produsului, cheltuielile de capital și flexibilitatea operațională. Trei categorii largi domină astăzi piața: izolatoare cu pereți rigidi, cabine de izolare a fluxului descendent și sisteme de unică folosință. Fiecare oferă un pachet de performanță diferit.
Izolatoarele sunt standardul de aur pentru cele mai înalte cerințe de izolare. Un izolator de perete dur este o carcasă complet etanșă, cu porturi pentru mănuși, porturi de transfer interblocate și HVAC dedicat. Poate menține constant concentrația în aer sub 10 ng/m³, făcându-l potrivit pentru compuși OEB 5 și procesare aseptică. Costul inițial este semnificativ – adesea de 2-3 ori mai mare decât al unei cabine cu flux descendent – iar ciclurile de curățare și decontaminare adaugă câteva ore pe lot. Cu toate acestea, pentru produsele care pur și simplu nu pot fi manipulate în alt mod, izolatorul nu este negociabil.
Cabinele cu flux descendent au un compromis diferit. Acestea folosesc un flux de aer unidirecțional care mătură particulele departe de operator și într-un sistem de filtrare, creând o zonă de lucru sigură fără o barieră fizică în față. Sunt mai rapid de instalat, mai ușor de curățat și ideale pentru OEB 3 și unele aplicații OEB 4, cum ar fi eșantionarea, distribuirea sau compresia tabletei. Limitarea este dependența lor de disciplina operatorului: o mișcare bruscă a brațului poate perturba tiparul fluxului de aer și poate crește momentan riscurile de expunere. Cabinele moderne abordează acest lucru cu monitorizarea inteligentă a fluxului de aer care ajustează automat viteza ventilatorului pentru a menține o perdea de aer sigură chiar și atunci când prezența operatorului se schimbă.
Sistemele de izolare de unică folosință reprezintă o cale de mijloc în creștere. Izolatoarele flexibile pre-asamblate, pungile de transfer și pungile pentru mănuși de unică folosință vin sterile și gata de utilizare. Ele elimină complet nevoia de validare a curățării între loturi - un factor major de timp și cost atunci când se lucrează cu medicamente citotoxice sau citostatice. Costurile anuale de exploatare sunt determinate de consumabile, nu de amortizarea capitalului. Captura este generarea de deșeuri. Materialele de unică folosință creează un flux constant de deșeuri solide biopericuloase, iar costul pe unitate le poate face neeconomice pentru liniile de producție cu volum foarte mare. Totuși, pentru materialele din studiile clinice și scenariile de fabricație prin contract cu schimbări frecvente de produs, abordarea de unică folosință oferă adesea cel mai mic timp total de realizare.
| Tehnologia | Nivel OEB adecvat | Gama CapEx | Timp de curățare (pe lot) | Avantaj cheie |
|---|---|---|---|---|
| Izolator de perete dur | OEB 4–5 | Mare (400.000 USD – 1.2M USD) | 6–12 ore (VHP sau CIP) | Siguranta maxima a operatorului |
| Cabina cu flux în jos | OEB 3–4 | Moderat (80.000 – 250.000 USD) | 1–3 h (ștergere manuală) | Cost redus, accesibilitate ridicată a operatorului |
| Izolator / Geantă de unică folosință | OEB 3–5 | Foarte scăzut (10.000 – 50.000 USD pe unitate) | 0 h (aruncați după utilizare) | Risc zero de contaminare încrucișată |
O greșeală comună este să selectați o tehnologie bazată exclusiv pe OEL al compusului. Scara de producție, frecvența de schimbare a produsului și spațiul disponibil sunt la fel de importante. O suită de ambalare flexibilă cu 20 de API-uri diferite pe lună va găsi atractive sistemele de unică folosință; o linie de succes dedicată care rulează un produs timp de trei ani va justifica o investiție permanentă în izolator.
Prețul de cumpărare spune doar o fracțiune din poveste. O comparație financiară adecvată analizează costul total de-a lungul întregului ciclu de viață al activului – de obicei, 7 până la 10 ani – inclusiv instalarea, calificarea, consumabilele, energia, forța de muncă și întreținerea conformității. Când este evaluată în acest fel, imaginea se poate întoarce complet.
Luați în considerare o instalație de mărime medie care rulează 100 de loturi de producție pe an la niveluri de izolare OEB 4. Un izolator de perete dur ar putea costa 800.000 USD în avans. După adăugarea instalării, validării și modificărilor instalației, CapEx urcă la 1,1 milioane USD. Costurile anuale includ înlocuirea filtrelor (15.000 USD), consumabilele cu peroxid de hidrogen vaporizat (25.000 USD), energia pentru HVAC (35.000 USD la 0,10 USD/kWh) și doi operatori echivalent cu normă întreagă pentru curățare și schimbarea mănușilor (120.000 USD/an). Peste 5 ani, totalul se apropie de 2,3 milioane de dolari. Dacă activul rulează timp de 10 ani, costul anual amortizat scade substanțial, făcând izolatorul cea mai economică opțiune pentru campanii lungi.
O abordare de unică folosință pentru aceleași 100 de loturi are o traiectorie a costurilor foarte diferită. Hardware-ul flexibil izolator costă doar 45.000 USD, dar fiecare lot necesită o nouă cameră de unică folosință stabilită la 8.000 USD. Numai asta adaugă 800.000 de dolari pe an. Costurile cu energia sunt mai mici (10.000 USD) deoarece nu sunt necesare cicluri HVAC de validare a curățării, iar forța de muncă a operatorului scade la 60.000 USD cu proceduri de schimbare mai simple. Peste 5 ani, totalul ajunge la aproximativ 4,5 milioane de dolari – aproape dublu față de totalul izolatorului. Sistemul de unică folosință cheltuiește mai mult în general, dar nu necesită aproape niciun angajament de capital în avans, ceea ce îl face atractiv atunci când atribuirea contractelor este încă incertă sau când aprobările produselor sunt în așteptare.
Adevăratul punct de răsturnare este frecvența loturilor și durata campaniei. Dacă o companie produce mai puțin de 50 de loturi pe an pe o anumită linie, de unică folosință câștigă adesea. Peste 100 de loturi pe an, o soluție permanentă din oțel inoxidabil oferă o economie superioară pe durata de viață. Tabelul de mai jos arată TCO pe 5 ani pentru un scenariu de 100 de loturi pe an.
| Categoria de cost | Izolator de perete dur | Cabina cu flux în jos | Sistem de unică folosință |
|---|---|---|---|
| Echipamente & Instalare | 1.100 USD | 200 USD | 45 USD |
| Consumabile anuale | 40 USD/an | 10 USD/an | 800 USD/an |
| Energie (5 ani) | 175 USD | 60 USD | 50 USD |
| Manopera (curatenie, operare) | 60 USD0 | 250 USD | 300 USD |
| Total pe 5 ani | 2.275 USD | 560 USD | 4.395 USD |
Cabina cu flux descendent rămâne cea mai accesibilă opțiune atunci când autenticitatea compusului se încadrează în limitele de performanță sigure. Cu toate acestea, pentru OEB 5 cabina nu este nici măcar o opțiune viabilă, astfel încât comparația se îngustează la izolatoare versus cele de unică folosință, iar avantajul costului pe durata de viață al unui izolator fix crește constant după al doilea an de funcționare.
Formele de dozare orale solide - tablete și capsule - par simple la suprafață. Dar atunci când ingredientul activ este foarte puternic, întregul lanț de producție se transformă într-o serie de provocări de izolare. Manipularea pulberii generează în mod inerent praf, iar fiecare etapă de transfer riscă să elibereze particule în cameră, cu excepția cazului în care echipamentul este conceput special pentru a menține pulberile.
O linie OSD modernă pentru compuși puternici trebuie să integreze izolarea în cinci puncte cheie. Mai întâi este etapa de încărcare și distribuire a materialului. Aici, a stație de alimentare fără praf cu filtrare HEPA integrată și un sistem de căptușeală continuă permite operatorilor să introducă API-uri brute în proces fără a deschide vreodată o pungă direct în cameră. Pulberile merg într-un recipient de transfer sigilat care trece la următoarea operațiune de unitate sub presiune negativă.
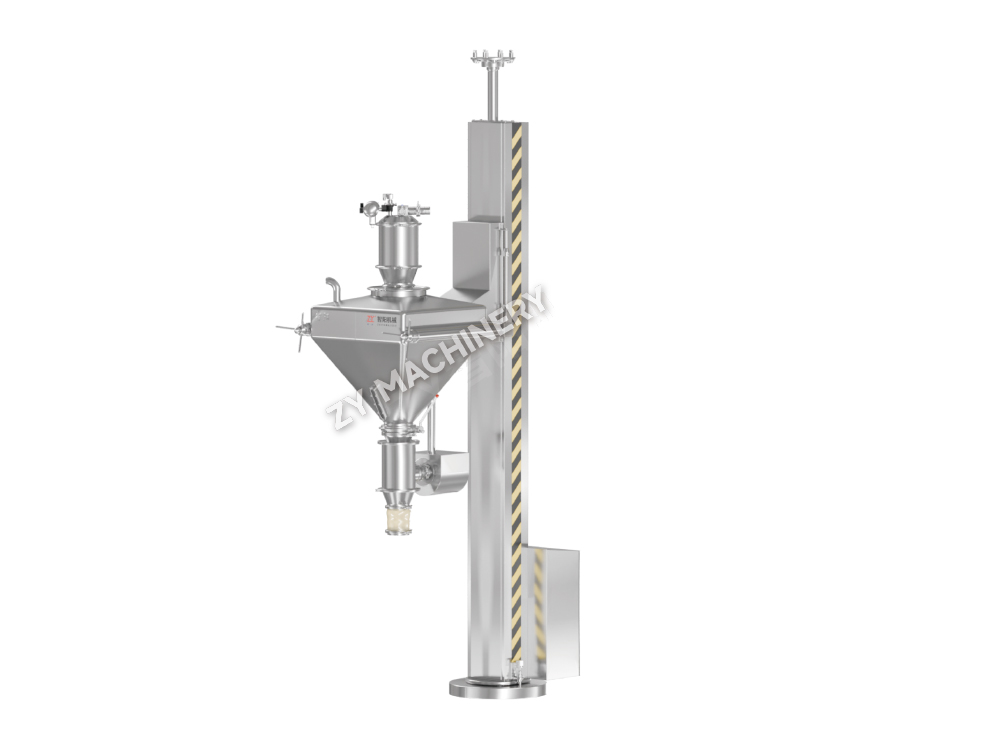
Urmează amestecarea. Amestecarea de înaltă potență necesită echipamente cu tehnologie split-valve sau porturi alfa-beta pentru încărcare și descărcare. A sistem de amestecare farmaceutică proiectat pentru pulberi puternice poate fi un blender sau un mixer cu tambur echipat cu garnituri gonflabile care împiedică orice scăpare de pulbere chiar și la viteze de rotație de 15 rpm. Vasul de amestec în sine acționează ca limită de reținere, rămânând închis pe tot parcursul ciclului.
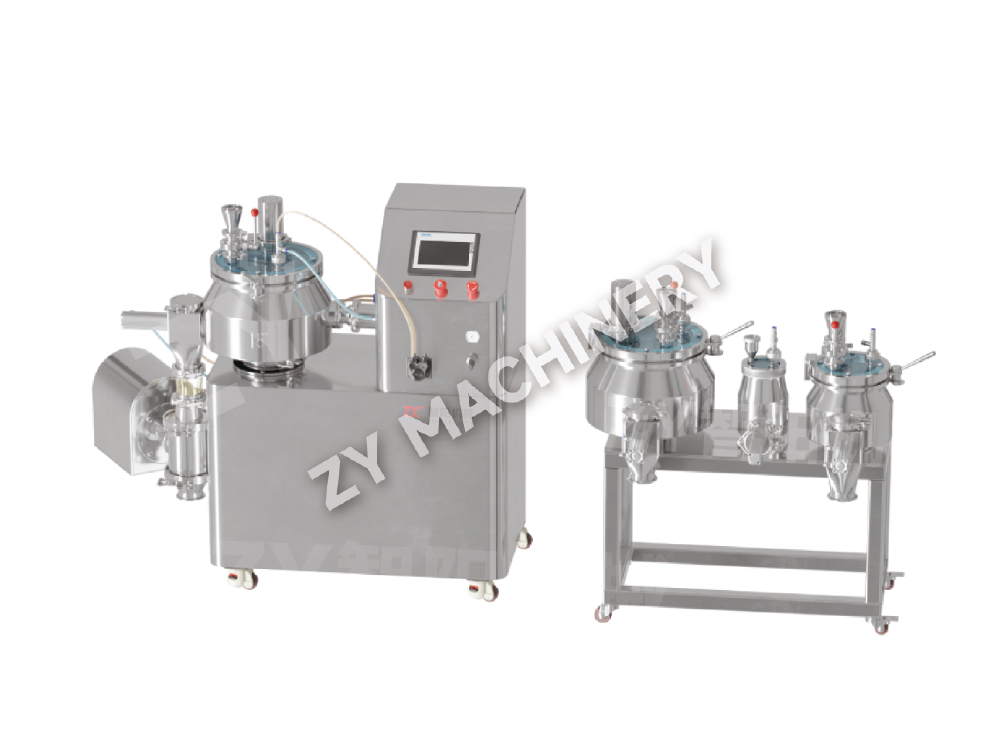
Granularea este al treilea punct de integrare și adesea cel mai solicitant. Granulatoarele umede cu forfecare mare trebuie să încorporeze un capac de reținere cu un orificiu pentru mănuși și un sistem de spălare pe loc (WIP). Operatorul adaugă soluție de liant printr-un conector steril în timp ce vasul rămâne etanș. Odată ce granulele sunt formate, acestea se transferă pneumatic într-un uscător fără a sparge reținerea. Pentru granularea uscată, a compactor cu role cu reținere integrată folosește un mecanism de etanșare continuă pentru a preveni scurgerea de panglici și fulgi, un punct de defecțiune comun în modelele mai vechi.
Uscarea urmează de obicei într-un uscător cu pat fluidizat sau într-un uscător cu vid. Aici, cerința de izolare se extinde la sistemul de evacuare a aerului. Orice aer care iese din uscător trebuie să treacă printr-o serie de filtre HEPA și uneori printr-un pat secundar de carbon dacă sunt prezenți vapori de solvenți. Evacuarea produsului trebuie să utilizeze o supapă fluture sigilată și o conexiune flexibilă la moara din aval. Pentru produse sensibile, uscare în vid în a sistem de uscare farmaceutic cu un port de descărcare inferior care se conectează direct la un izolator de izolare poate reduce evenimentele de expunere la aproape zero.
În cele din urmă, compresia tabletei sau umplerea capsulei prezintă un set unic de scurgeri: turela de presare a tabletelor, cadrul de alimentare și dispozitivul de desprăfuire generează toate praf. O carcasă de presă pentru tablete cu reținere ridicată utilizează presiunea negativă a aerului în jurul zonei de compresie și o șaibă integrată care păstrează contaminarea sculelor în timpul curățării. Pentru umplerea capsulelor, sistemele pe bază de vid transferă produsul dintr-un tambur sigilat în buncăr, evitând complet o etapă manuală de culegere.
Următoarea listă rezumă cele cinci puncte esențiale de integrare a izolației în OSD:
Fiecare dintre aceste puncte trebuie validat individual, iar apoi întregul tren trebuie testat ca un sistem integrat folosind o pulbere surogat, cum ar fi lactoza, pentru a demonstra că nu are loc niciun transfer detectabil între loturi. Investiția este substanțială, dar la fel sunt și pasivele unui incident de contaminare.
Extinderea este locul în care multe proiecte de izolare au probleme. O strategie de izolare care funcționează perfect pentru un lot de laborator de 10 kg eșuează adesea atunci când același proces este înmulțit la 500 kg. Fizica de reținere a pulberii se modifică odată cu volumul: deplasare mai mare a aerului, suprafețe mai mari pentru acumularea de praf și secvențe de curățare mai complexe. Planificarea tranziției în trei etape deliberate evită repararea costisitoare.
Cântarul de laborator (1-10 kg) utilizează de obicei o torpedo sau un izolator flexibil mic. În această etapă, materialele sunt manipulate manual, iar schimbarea lotului este o chestiune de ștergere a interiorului sau înlocuirea unei căptușeli de unică folosință. Monitorizarea expunerii operatorului se face cu probe personale de aer, iar ținta de izolare este de obicei sub 1 µg/m³ într-o tură de 8 ore. Accentul este pus pe flexibilitate: mulți compuși diferiți sunt rulați în aceeași unitate, astfel încât curățarea rapidă și nicio contaminare încrucișată sunt esențiale. Sistemele de pungi pentru mănuși de unică folosință excelează aici deoarece elimină validarea curățării.
Trecerea la scara pilot (50-100 kg) introduce manevrarea mecanică. Aceiași compuși sunt acum procesați în un blender dedicat cu o interfață de reținere și un granulator cu forfecare mare cu un bol de 200 de litri. Limita de izolare trebuie să găzduiască acum transferuri automate de materiale: transport pneumatic sub presiune negativă, stații de ridicare a tamburului cu conuri sigilate și conexiuni cu supapă divizată. Viteza de extracție a aerului de pe cabina sau izolatorul cu flux descendent trebuie să crească proporțional pentru a se potrivi cu amprenta mai mare de generare de praf. Validarea trece de la monitorizarea personală la eșantionarea cu ștergere la suprafață pe exteriorul echipamentului și pe zonele podelei din jurul liniei. Testarea timpului de recuperare după o deversare simulată de pulbere devine critică pentru a demonstra că camera poate reveni la niveluri sigure în 3 minute.
La scară comercială (500 kg și peste), soluția de izolare nu mai este o singură unitate, ci un tren de proces integrat. Aici izolatoarele permanente din oțel inoxidabil devin carcasa standard. Întreaga secvență de la granulare până la uscare se află în interiorul unei linii sigilate cu uși interblocate, iar operatorul accesează interiorul doar la intervale de întreținere programate. Curățarea devine un proces automatizat cu ciclu închis, folosind bile de pulverizare CIP (curățare în loc) și decontaminare cu peroxid de hidrogen vaporizat. Sistemul de izolare face parte acum din sistemul HVAC al clădirii, cu unități de tratare a aerului dedicate care mențin regimuri de presiune în cascadă și filtrare HEPA redundantă. Regula extinderii este simplă: ceea ce a fost un echipament la scară de laborator devine o cameră într-o cameră la scară comercială.
Următorul tabel surprinde diferențele critice între scale.
| Scala Stage | Dimensiunea lotului | Carcasă tipică | Metoda de curățare | Focus de validare |
|---|---|---|---|---|
| laborator | 1–10 kg | Torpedo sau izolator flexibil | Șervețele manuale sau căptușeală de unică folosință | Monitorizare personală a aerului |
| Pilot | 50–100 kg | Izolator de perete dur sau cabină cu flux descendent | WIP automat cu urmărire manuală a ștergerii | Prelevare de probe cu ștergere la suprafață, timp de recuperare |
| Comercial | 500 kg | Tren sigilat complet integrat | S-a rezolvat decontaminarea CIP și VHP | Test de scurgere a carcasei, numărul de particule în aer |
Începând cu finalul în minte - înțelegerea scarii țintei comerciale înainte de a proiecta configurația laboratorului - previne greșeala comună de a construi o linie pilot care nu poate fi extinsă fără a dărâma pereții. Implicarea timpurie a unui furnizor de sisteme de izolare cu experiență pe toate cele trei scale se amortizează de mai multe ori.
Echipamentul este la fel de bun ca furnizorul din spatele lui. Un proiect de izolare este un parteneriat pe termen lung care se extinde de la proiectarea inginerească până la instalare, calificare, instruire a operatorilor și asistență continuă pentru conformitate pentru următorul deceniu. Verificarea a cinci criterii specifice separă partenerii de încredere de furnizorii care doar vând cutii.
În primul rând, verificați istoricul de conformitate. Solicitați cel puțin trei referințe în care furnizorul a livrat un sistem pentru același nivel OEB pe care îl vizați și, în mod ideal, pentru aceeași formă de dozare. Întrebarea pe care trebuie să o puneți direct: „A validat furnizorul cu succes un sistem de izolare la mai puțin de 1 µg/m³ TWA într-un mediu de producție și poate partaja raportul de igienă industrială terță parte?” Un răspuns da susținut de documente cântărește mult mai mult decât o broșură lucioasă.
În al doilea rând, evaluați capacitatea de personalizare. Modelele disponibile rareori se potrivesc perfect într-o unitate existentă. Furnizorul ar trebui să aibă echipe interne de inginerie capabile să modifice dimensiunile, să se integreze cu echipamentul dumneavoastră specific de manipulare a materialelor și să se adapteze la filozofia dumneavoastră de curățare. Verificați dacă își proiectează propriile sisteme de control sau le externalizează. Ingineria de control intern înseamnă de obicei un răspuns mai rapid la provocările de integrare în timpul punerii în funcțiune.
În al treilea rând, verificați cu atenție termenele de livrare. Lanțul global de aprovizionare s-a îmbunătățit din 2024, dar carcasele de filtre speciale și fabricațiile mari din oțel inoxidabil au încă termene de livrare de 20-26 de săptămâni. Un furnizor credibil oferă un program realist cu date de referință și o explicație detaliată a eventualelor întârzieri. Promisiunile de livrare în 12 săptămâni pentru un izolator complet personalizat sunt rareori adevărate și ar trebui să ridice un semnal roșu.
În al patrulea rând, asigurați o rețea globală de servicii robustă. Sistemele de izolare au nevoie de recertificare anuală, teste de scurgere a mănușilor și verificări ale integrității filtrelor. Dacă furnizorul nu are ingineri de service într-o rază de călătorie de patru ore a site-ului dvs., timpul de oprire operațional se va întinde de la ore la zile. Solicitați o listă de locații de servicii și timpul mediu de răspuns pentru ultimele douăsprezece luni.
În cele din urmă, confirmați disponibilitatea pieselor de schimb. Componentele critice, cum ar fi pachetele de filtre HEPA, ansamblurile de mănuși și garniturile gonflabile, trebuie să fie stocate într-un depozit regional. O întârziere de șase săptămâni pentru un inel de înlocuire pentru mănuși pe o linie comercială OEB 5 poate opri complet producția. Întrebarea de evaluare: „Pentru primele zece piese de uzură de pe acest model de izolator, care este disponibilitatea medie pe raft în regiunea mea?” Un furnizor competent răspunde cu date de inventar, nu cu estimări.
Rezumatul criteriilor de evaluare:
Timpul investit în faza de selecție a furnizorului previne costul mult mai mare al reparării unui sistem subspecificat după ce linia este deja construită. Alegeți un partener, nu doar un furnizor.
Alegerea unei soluții farmaceutice de izolare în 2026 nu este despre cumpărarea unui echipament, ci despre proiectarea unui pachet de proces care va fi în continuare conform, rentabil și practic din punct de vedere operațional atunci când următoarea moleculă intră în conductă. Industria continuă să se îndrepte către API-uri mai puternice, anticorpi monoclonali în formulări orale și linii de producție continue care trebuie să mențină izolarea fără oprire. Toate aceste tendințe împing aceeași direcție: cerințe mai mari asupra infrastructurii de izolare.
O strategie de viitor începe prin maparea fiecărui punct de contact al materialului din proces și atribuirea unei limite de expunere necesare. Apoi, potriviți tehnologia nu doar cu compusul de astăzi, ci și cu cea mai largă categorie OEB la care se așteaptă conducta dvs. Dacă există vreo șansă de a manipula un compus OEB 5 în următorii cinci ani, proiectați-l acum. Cabinele cu flux descendent sunt excelente pentru multe aplicații, dar nu pot fi actualizate cu ușurință la performanțe de calitate izolatoare fără o reconstrucție aproape totală.
Deciziile privind costurile ar trebui să privească dincolo de prețul inițial. Un model TCO de 5 ani care include forța de muncă de curățare, energie, eliminarea deșeurilor și audituri de conformitate dezvăluie aproape întotdeauna adevăratul câștigător economic. Pentru liniile cu un singur produs de volum mare, izolatoarele din oțel inoxidabil oferă cel mai mic cost pe durata de viață. Pentru instalațiile flexibile, cu mai multe produse, cu schimbări frecvente, sistemele de unică folosință sau unitățile modulare cu perete dur cu cicluri rapide de decontaminare oferă agilitatea pe care o cer operațiunile cGMP.
În cele din urmă, aduceți furnizorul de sistem de izolare în conversație în timpul procesului de proiectare timpurie. Cea mai bună performanță de izolare vine atunci când incinta, echipamentul de manipulare a materialelor și structura instalației sunt concepute ca un sistem integrat - nu atunci când un izolator este aruncat într-un spațiu care nu a fost proiectat pentru a face față cerințelor sale de evacuare, utilități sau acces. Colaborarea timpurie duce la soluții de izolare care protejează operatorii, păstrează integritatea produsului și cresc odată cu afacerea.
Vrei să fii la curent?
Contactați-ne prin adresa de e-mail de mai jos.
Nu vă faceți griji pentru spam. O uram si noi!
Client mobil
Cont video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
ID WeChat
Drepturi de autor 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Toate drepturile rezervate  Producator de echipamente pentru dozarea solidelor orale