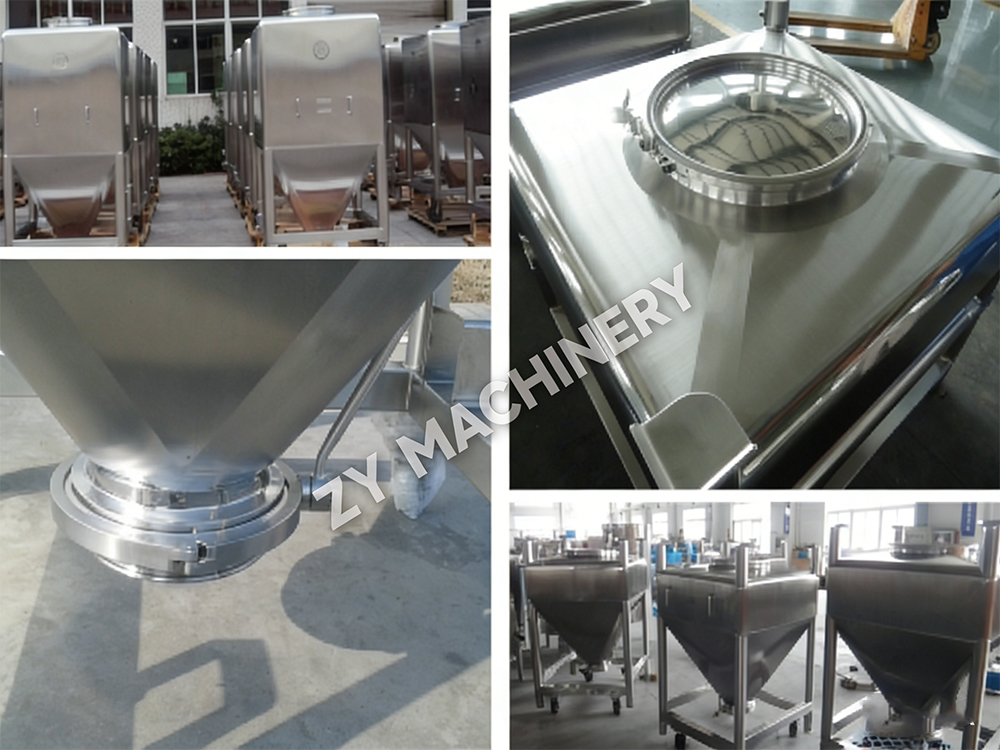

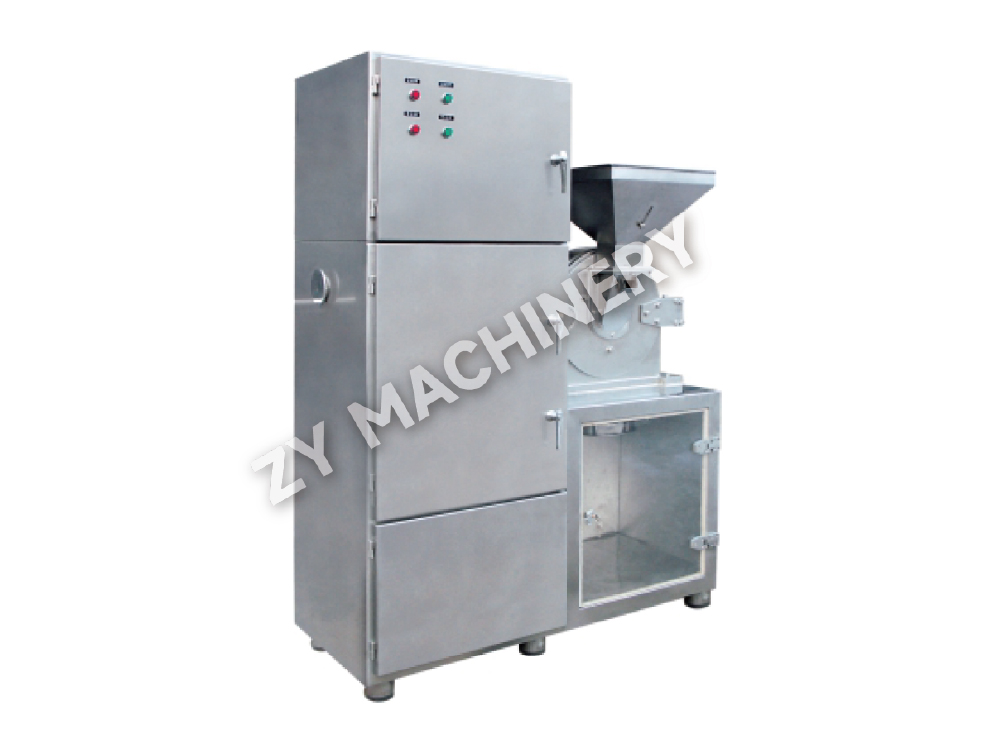
30B Masina de concasare pentru colectarea prafului
Mașina de zdrobire de colectare a prafului 30B este utilizată pe scară l.....

Într-o doză solidă orală tipică, ingredientul farmaceutic activ (API) poate constitui mai puțin de 2% din greutatea totală a tabletei. Cu toate acestea, fiecare doză trebuie să conțină exact aceeași cantitate. Operațiunea unității care face acest lucru posibil - și care are un impact direct asupra siguranței pacientului - este amestecarea farmaceutică. O singură tabletă sub-potentă sau super-potentă poate duce la eșec sau toxicitate terapeutică. Obținerea unui amestec omogen nu este doar o cerință a procesului; este un mandat de reglementare impus de standardele de uniformitate cGMP și USP <905>.
Provocarea escaladează rapid. Deoarece pulberile diferă în dimensiunea particulelor, densitate, formă și energie de suprafață, ele se segregă în mod natural. Etapa de amestecare trebuie să depășească toate aceste forțe pentru a distribui API în mod uniform în întreaga cantitate de excipient. Asta necesită mai mult decât un vas rotativ. Este nevoie de o înțelegere a mecanismelor de amestecare, a comportamentului pulberii, a designului echipamentului și a principiilor de extindere. Următoarele secțiuni descompun fiecare strat, oferindu-vă un cadru practic pentru proiectarea și depanarea proceselor de amestecare farmaceutică.
Amestecarea farmaceutică este o operație unitară care tratează două sau mai multe componente inițial segregate până când fiecare particulă a unei componente se află în contact strâns cu particulele celorlalte componente. În formele de dozare solide, scopul principal este de a crea un amestec aleator, uniform, care să garanteze uniformitatea dozei. Operația poate servi, de asemenea, pentru a induce o schimbare fizică - cum ar fi acoperirea particulelor purtătoare - sau pentru a promova o reacție în stare solidă. Indiferent de mecanism, punctul final este întotdeauna un amestec în care concentrația API la orice punct de eșantionare se abate cu cel mult un interval acceptabil de la țintă.
Importanța amestecării se extinde cu mult dincolo de cadrul de alimentare al presei pentru tablete. Un amestec eșuat poate produce un lot întreg de tablete care nu corespund specificațiilor, ceea ce duce la rechemarea produselor costisitoare, acțiuni de reglementare și, cel mai important, risc pentru pacient. Când încărcarea API scade la 1-2% din greutatea totală a formulei, chiar și o neomogenitate ușoară poate provoca erori relative mari în potența individuală a tabletei. Acesta este motivul pentru care agențiile de reglementare examinează datele privind uniformitatea amestecului în timpul validării procesului și necesită monitorizare continuă prin controale în timpul procesului. Mixarea, pe scurt, este locul în care se construiește calitatea produsului; operațiunile din aval o pot păstra doar.
Toate amestecurile de pulberi farmaceutice pot fi descrise prin trei mecanisme fundamentale: amestecare convectivă, forfecare și difuzivă. Fiecare tip de mixer folosește o combinație diferită a acestor mecanisme, iar amestecul evoluează prin faze distincte în care un mecanism poate domina. Știind când acționează fiecare mecanism, vă permite să setați corect timpul și viteza de amestecare.
Amestecare convectivă mută grupuri mari de particule dintr-o regiune a patului de pulbere în alta - adesea printr-o lamă rotativă, o paletă sau acțiunea de răsturnare a unui recipient. Această redistribuire la nivel macro asigură o amestecare inițială rapidă, dar lasă neuniformități la scară mai mică. Convecția singură nu poate atinge omogenitatea finală necesară pentru produsele farmaceutice.
Amestecare prin forfecare creează gradienți de viteză în masa de pulbere, de obicei prin rotoare de mare viteză sau bare intensificatoare. Forțele de forfecare descompun aglomeratele și dispersează particule fine de API pe suprafața excipientului. În granulatoarele cu forfecare mare, amestecarea prin forfecare este intensă și esențială pentru distribuirea API cu doze mici înainte de granulare.
Amestecare difuză apare din mișcarea aleatorie a particulelor individuale într-un pat răsturnat, cum ar fi în interiorul unui blender în V sau un blender cu recipient. Pe măsură ce particulele cascadă una peste alta, are loc micro-amestecare, eliminând variațiile de concentrație la scară mică lăsate de convecție și forfecare. Amestecarea difuză este lentă, dar indispensabilă pentru a atinge uniformitatea amestecului la nivelul dozei individuale.
În practică, un ciclu de amestecare de succes folosește toate cele trei mecanisme: convecția și forfecarea conduc faza timpurie de amestecare rapidă, în timp ce difuzia termină lucrarea, cu condiția ca proprietățile pulberii să nu favorizeze segregarea.
Chiar și cel mai avansat mixer nu poate compensa caracteristicile nefavorabile ale pulberii. Cinci proprietăți ale pulberii determină în mod direct cât de ușor poate fi făcut un amestec și cât de stabil rămâne după amestecare. Caracterizarea acestor parametri în amonte economisește ore de depanare mai târziu.
Dimensiunea particulelor și distribuția mărimii. O gamă largă de dimensiuni ale particulelor este cel mai mare factor de segregare. Particulele fine tind să se filtreze prin interstiții și să se așeze în partea de jos, fenomen numit segregare prin cernere. Când API și excipientul au dimensiuni medii semnificativ diferite, obținerea și menținerea unui amestec uniform devine dificilă. Analiza prin sită sau difracția cu laser oferă datele de distribuție necesare pentru a prezice comportamentul amestecării.
Forma particulelor. Particulele neregulate, asemănătoare unui ac sau în formă de placă se blochează și curg slab, în timp ce particulele sferice curg liber, dar se pot separa mai ușor după dimensiune. Microscopia combinată cu analiza imaginii cuantifică factorii de formă care se corelează cu performanța de amestecare.
Densitatea particulelor. Diferențele de densitate reală între componente pot duce la separarea sub vibrații sau în timpul răsturnării. Particulele cu densitate mai mare tind să se scufunde în jos, în timp ce particulele cu densitate mai mică se ridică în sus. Nepotrivirea densității este deosebit de problematică în blenderele V și blenderele cu recipient care funcționează la niveluri scăzute de umplere.
Fluibilitatea pulberii. O pulbere coerentă, care curge slab, rezistă la forfecare și difuzie necesare pentru amestecare. Unghiul de repaus, indicele de compresibilitate al lui Carr și raportul Hausner sunt teste standard pe bancă care clasifică pulberile de la curgere liberă la foarte coezive. Un indice de compresibilitate peste 25% semnalează o tendință puternică de aglomerare și segregare.
Sarcina electrostatica. Încărcarea triboelectrică în timpul amestecării poate face ca particulele fine să se lipească de pereții vasului sau să formeze bulgări încăpățânate. Amestecarea cu forfecare mare și mediile cu umiditate scăzută exacerbează acumularea de încărcare. Împământarea echipamentului și controlul umidității ambientale sunt măsuri de atenuare de primă linie; barele ionizante oferă un control suplimentar în cazurile severe.
Producătorii de produse farmaceutice implementează o gamă largă de modele de mixere, fiecare cu un amestec caracteristic de convecție, forfecare și difuzie. Tabelul de mai jos rezumă opt tipuri de mixere utilizate în mod obișnuit, împreună cu mecanismul lor dominant, intervalul tipic de dimensiune a lotului și adecvarea principală pentru diferite încărcări API. Coloanele evidențiază unde excelează fiecare design și unde limitările sale inerente necesită ajustări ale procesului. O a doua matrice de decizie mapează apoi concentrația API direct la tipurile de mixere recomandate, oferindu-vă un filtru de selecție rapidă.
| Tip mixer | Mecanismul dominant | Dimensiunea tipică a lotului | Cel mai bun pentru conținutul API | Avantaje | Limitări |
|---|---|---|---|---|---|
| Mixer/granulator cu forfecare mare | Forfecare și convecție | 5-600 kg | <1%, 1–5% | Dispersia excelentă a API-urilor cu doze mici; timpi scurti de amestecare; se integrează cu granularea umedă. | Risc de supraîncălzire; aport mare de energie; poate necesita o frezare post-amestecare. |
| V-Blender | Difuzie | 10-500 kg | 1–5%, >5% | Design simplu; amestecare blândă; usor de curatat; rentabil pentru API-uri cu încărcare medie până la mare. | Slab pentru pulberi fine coezive; risc de segregare cu distribuție largă a dimensiunilor; timpi lungi de amestecare. |
| Bin Blender (IBC) | Difuzie | 50-2000 kg | 1–5%, >5% | Permite amestecarea recipientelor închise; reduce etapele de transfer al produsului; ideal pentru loturi medii spre mari. | Forfecare scăzută - se luptă cu API-uri cu doze foarte mici; necesită pulberi care curg liber. |
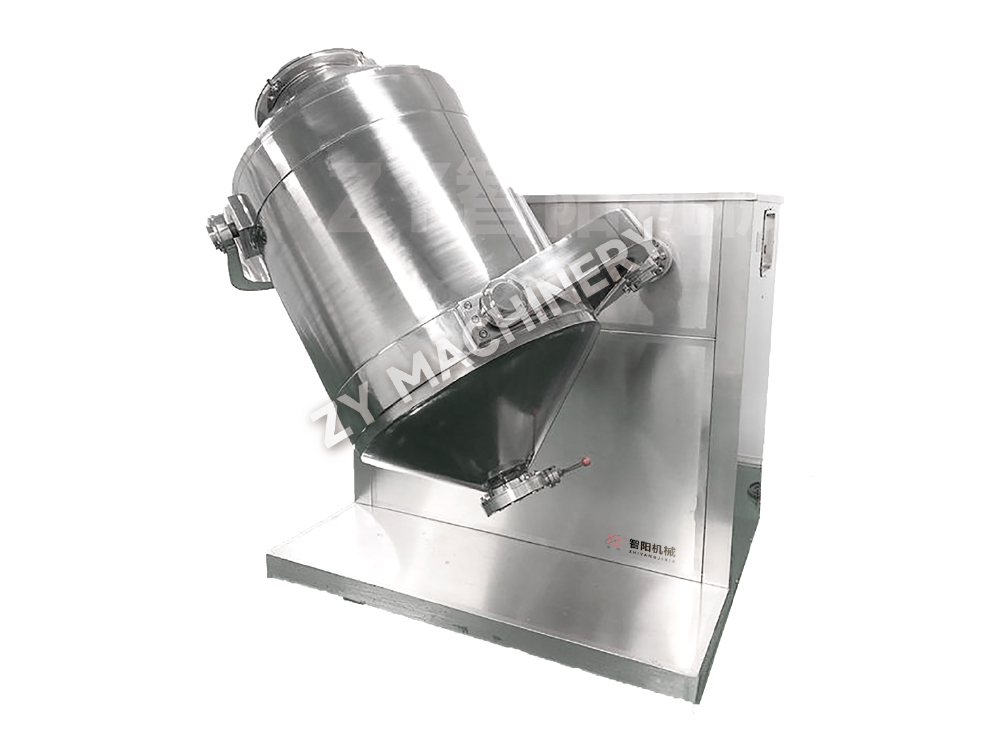
| Blender cu dublu con | Difuzie | 20-800 kg | 1–5%, >5% | Acțiune blândă de răsturnare; construcție simplă; bun pentru particule mai mari. | Nu este potrivit pentru sub-1% API decât dacă este pre-amestecat; zone moarte posibile în apropierea trunionului. |
| Blender cu panglică | Convecție | 50-3000 kg | 1–5%, >5% | Manevrează materiale cu o gamă largă de dimensiuni ale particulelor; descărcare consistentă. | Este dificil de curățat complet; forfecarea mare la vârfurile panglicii poate cauza deteriorarea particulelor; nu este optim pentru amestecuri cu doze ultra-scăzute. |
| Mixer planetar | Convecție & Shear | 5-200 kg | <1%, 1–5% | Intensitate mare de amestecare; bun pentru paste și mase umede; amestecare uniformă fără zone moarte. | Scalabilitate limitată; utilizat de obicei pentru granulare, nu numai pentru amestecarea pulberii uscate. |
| Mixer cu zonă fluidizată | Convecție & Diffusion | 20-500 kg | 1–5% | Amestecare rapidă prin fluidizare; delicat cu granulele fragile; usor de automatizat. | Necesită un control precis al fluxului de aer; nu este potrivit pentru materiale foarte coezive; reținerea prafului necesită atenție. |
| Mixer continuu cu două șuruburi | Forfecare și convecție | Continuu (kg/h) | <1%, 1–5% | Sprijină producția continuă; scalabil de la laborator la producție; excelent pentru API cu doze mici. | Investiții de capital mai mari; necesită consistența alimentatorului; acceptarea reglementară încă în curs de maturizare pentru dozare solidă. |
Când factorul principal de selecție este concentrația API ca procent din greutatea totală a formulei, matricea de decizie de mai jos oferă o primă reducere clară. Alegeți un tip de mixer candidat din matrice, apoi rafinați în funcție de dimensiunea lotului, nevoile de izolare și cerințele de curățare.
| Conținut API | Tipuri de mixer recomandate | Considerații cheie |
|---|---|---|
| < 1% din greutate | Mixer cu forfecare mare, mixer planetar, mixer continuu cu două șuruburi | Necesită forfecare intensă pentru a dezaglomera API; diluarea geometrică sau pasul de pre-amestecare este adesea necesar. |
| 1-5% din greutate | Mixer cu forfecare înaltă, mixer cu recipient, mixer cu bandă, mixer cu zonă fluidizată, dublu șurub continuu | O gamă largă; selectați în funcție de dimensiunea lotului, debitul de pulbere și nivelul de izolare. |
| > 5% din greutate | V-Blender, Bin Blender, Blender cu dublu con, Blender cu panglică | Mixere difuze adesea suficiente; forfecarea agresivă nu este necesară; concentrați-vă pe prevenirea segregării după amestecare. |
Sistemele de amestecare cu containere au devenit calul de lucru pentru liniile de doză solide pe bază de IBC, deoarece reduc expunerea la produs și elimină necesitatea de a transfera amestecul între vase. Sisteme rotative de recipiente de amestecare furnizează amestecare dominantă în difuziune care păstrează integritatea granulelor în timp ce se realizează valori RSD cu mult sub pragurile de reglementare. Pentru a răsfoi o gamă completă de mixere la scară de producție, explorați complet gama de echipamente de amestecare .
Scalarea unui proces de amestecare fără o abordare sistematică duce adesea la defecțiuni ale uniformității amestecului la scară pilot sau comercială. O strategie de extindere de succes menține asemănarea geometrică a mixerului, menține constantă viteza vârfului sau numărul Froude de rotație și ajustează timpul de amestecare în funcție de creșterea relativă a dimensiunii. Calea de la un lot de laborator de 1 kg la un amestec de producție de 300 kg necesită trei pași deliberați.
Pasul 1: Caracterizare de laborator (1–5 kg). Utilizați un mixer la scară mică - un bol de laborator cu forfecare mare sau un mini blender asemănător IBC - pentru a stabili relația de bază dintre timpul de amestecare, viteza și uniformitatea amestecului. Determinați timpul minim de amestecare care atinge RSD ≤ 5% prin eșantionare stratificată. Înregistrați nivelul de umplere (de obicei 35–70% din volumul vasului), deoarece raportul de umplere afectează modelele de curgere a pulberii.
Pasul 2: Confirmarea pilotului (20–50 kg). Treceți la un mixer la scară pilot similar geometric. Păstrați viteza vârfului (viteza periferică a lamei) sau numărul Froude (pentru blenderele rotative) la fel ca unitatea de laborator. Extindeți timpul de amestecare proporțional cu creșterea diametrului vasului dacă difuzia este etapa de limitare a vitezei; pentru mixerele convective, o ajustare mai mică a timpului este adesea suficientă. Validați că RSD-ul amestecului rămâne sub 5% cu un plan de eșantionare în 10 puncte care acoperă mai multe locații.
Pasul 3: Validarea producției (200–1000 kg). La scară completă, confirmați că parametrii aleși produc uniformitate constantă lot după lot. Acordați o atenție deosebită potențialelor zone moarte din apropierea deflectoarelor, trunions sau ușii de evacuare. Criteriul de acceptare rămâne un RSD nu mai mare de 5,0% pentru componenta activă, conform USP <905>. Un protocol de eșantionare stratificat cu cel puțin 10 puncte de prelevare, trasat cu un hoț adecvat, asigură o evaluare reprezentativă. În timpul extinderii, colaborați cu furnizorii de echipamente care vă pot oferi echipamente de amestecare la scară de laborator conceput pentru trecerea directă la mixere comerciale, reducând numărul de variabile de ajustat.
Chiar și cu un mixer bine ales și cu parametri validați, apar abateri. Cele mai frecvente erori de amestecare se datorează segregarii pulberii, aglomerare electrostatică, supra-amestecare, zone moarte sau distribuție neuniformă a API. Identificarea rapidă a cauzei principale este jumătate din soluție. Tabelul de mai jos rezumă fiecare problemă, cauza tipică și măsurile corective care pot fi acționate.
| Problemă | Cauza fundamentală | Diagnostic | Soluție |
|---|---|---|---|
| Segregare (Demixare) | Distribuție largă a dimensiunilor particulelor; nepotrivirea densității; vibrații în timpul transferului | Gradient de testare sus-jos în recipient; RSD ridicat după amestecare | Utilizați intervale mai înguste de mărime a particulelor de excipient; potrivește densitatea excipienților; minimizați manipularea după amestecare; luați în considerare amestecarea ordonată (particule purtătoare) |
| Aglomerare electrostatică | Umiditate scăzută; amestec uscat cu forfecare mare; pulberi neconductoare | bulgări vizibile; pulbere lipită de pereți; uniformitate slabă | Creșteți RH la 40-60%; instalați bare de disipare statică; adăugați cantități mici de silice pirogenă ca agent de alunecare |
| Supra-amestecare | Timp de amestecare excesiv; forțele tăietoare care degradează particulele sau induc segregarea | RSD crește după timpul optim de amestecare; s-a observat reducerea dimensiunii particulelor | Determinați punctul final de amestecare optim prin eșantionarea uniformității amestecului; utilizați oprirea controlată de cronometru; evitați amestecarea peste timpul necesar |
| Zone moarte (regiuni stagnante) | Design slab al mixerului; nivelul de umplere sub minim; design inadecvat al deflectorului | Buzunare de pulbere neamestecate lângă pereți, deflectoare sau supapă de refulare | Menține nivelul de umplere 35–70% din volumul vasului; încorporează bare de măturat sau deflectoare reproiectate; curățați și inspectați regulat interiorul |
| Distribuție neuniformă API | Aglomeratele API nu sunt defalcate; ordine incorectă de încărcare; forfecare insuficientă pentru amestecuri cu doze mici | RSD ridicat la primele momente; pete vizibile API | API pre-amestec cu o porțiune de excipient (diluție geometrică); utilizați treapta de forfecare mare pentru deaglomerare; prelungiți moderat timpul de amestecare |
Când potența API necesită o bandă de expunere ocupațională (OEB) de 4 sau 5, operațiunile convenționale deschise de amestecare devin inacceptabile. Sistemele de amestecare cu reținere înaltă protejează operatorii de particulele în aer, prevenind în același timp contaminarea încrucișată a produsului. Scopul este de a atinge niveluri de izolare sub 1 µg/m³ (uneori chiar la niveluri de nanograme) în timpul încărcării, amestecării, prelevării de probe și descărcării.
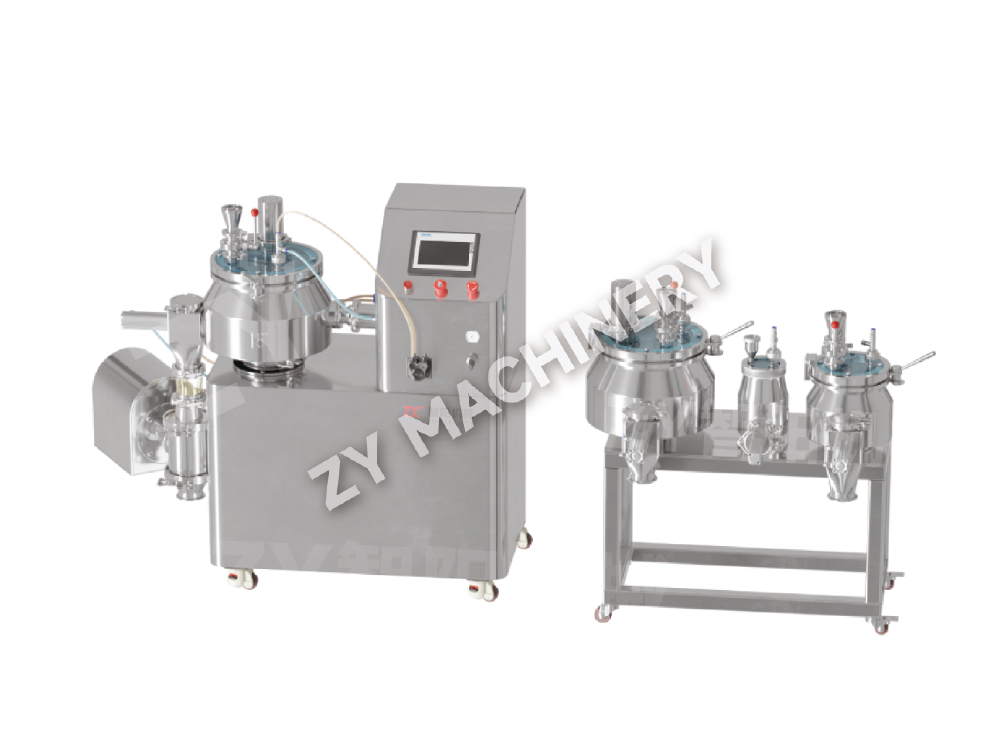
Modelele de mixere cu reținere ridicată integrează mai multe caracteristici critice. Tehnologia izolatorului asigură un mediu etanș, cu presiune negativă în jurul mixerului, cu porturi pentru mănuși pentru accesul operatorului. Supape fluture împărțite permite transferul etanș la praf al pulberilor din recipiente în bolul mixerului sau recipientul, eliminând transferurile deschise între procese. Curățare la loc (CIP) sistemele integrate în mixer permit spălarea fără a încălca izolarea, ceea ce este esențial pentru schimbarea produsului în instalațiile cu mai multe produse. Vasul în sine poate fi echipat cu o carcasă cu vid, prize de aer filtrate HEPA și o cale de evacuare fiabilă care menține presiunea internă mai mică decât cea din cameră.
Validarea unui proces de amestecare înalt de izolare trebuie să demonstreze atât calitatea produsului, cât și siguranța operatorului. Monitorizarea igienei industriale prin prelevarea personală de probe de aer verifică dacă expunerea rămâne sub limita stabilită. Testele de ștergere la suprafață confirmă că nu există contaminare reziduală pe suprafețele externe. Între timp, eșantionarea uniformității amestecului continuă ca de obicei, adesea accesată printr-un port pentru mănuși izolatoare cu un hoț validat. Investiția în proiectarea de înaltă reținere în etapa de amestecare este mult mai eficientă din punct de vedere al costurilor decât modernizarea unei linii de producție după ce un incident de siguranță dezvăluie decalajul.
Amestecarea farmaceutică este o știință a haosului controlat. Interacțiunea proprietăților pulberii, a forțelor mecanice și a parametrilor procesului trebuie înțeleasă și gestionată pentru a produce fiecare doză cu încredere. O abordare sistematică evită capcanele comune ale dependenței excesive de un timp de amestecare „standard” sau de copiere a rețetei unui concurent fără a lua în considerare propriile caracteristici materiale.
Cinci bune practici formează nucleul unei operațiuni de amestecare robuste:
Când amestecul funcționează, este invizibil. Fiecare tabletă îndeplinește specificațiile, fiecare lot trece cu eliberarea QA, iar pacienții primesc doza dorită. Această consistență liniștită este rezultatul alegerilor de inginerie făcute cu mult înainte ca prima pulbere să intre în buncăr. Aplicând mecanismele, logica de selecție și disciplina de extindere prezentate aici, puteți construi – și susține – acel nivel de fiabilitate.
Vrei să fii la curent?
Contactați-ne prin adresa de e-mail de mai jos.
Nu vă faceți griji pentru spam. O uram si noi!
Client mobil
Cont video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
ID WeChat
Drepturi de autor 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Toate drepturile rezervate  Producator de echipamente pentru dozarea solidelor orale