




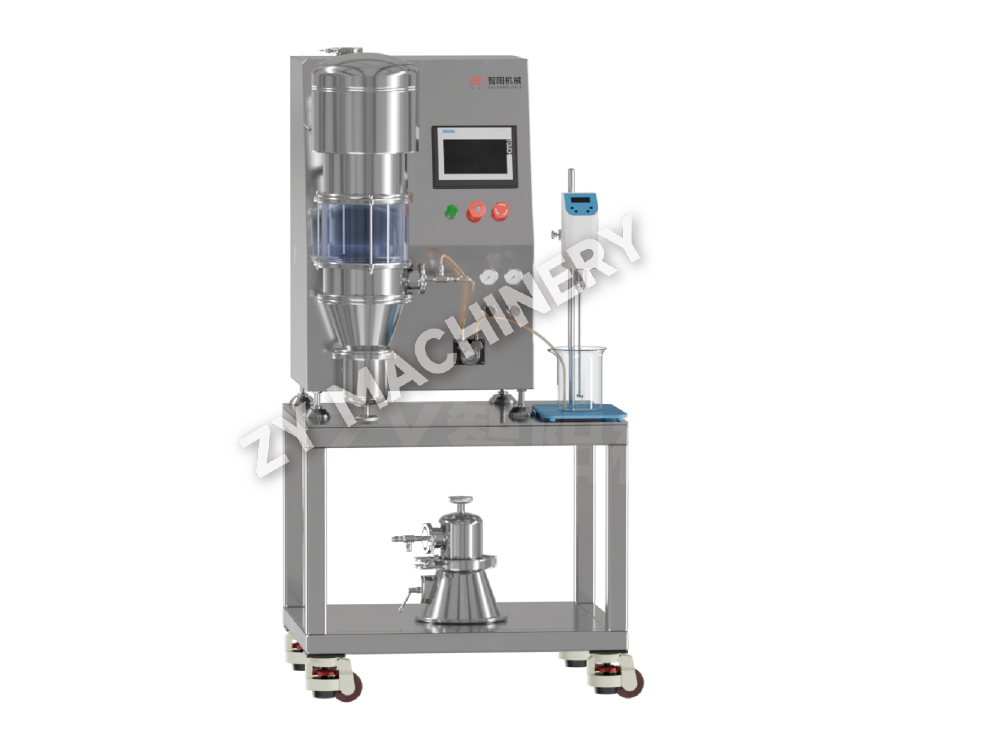
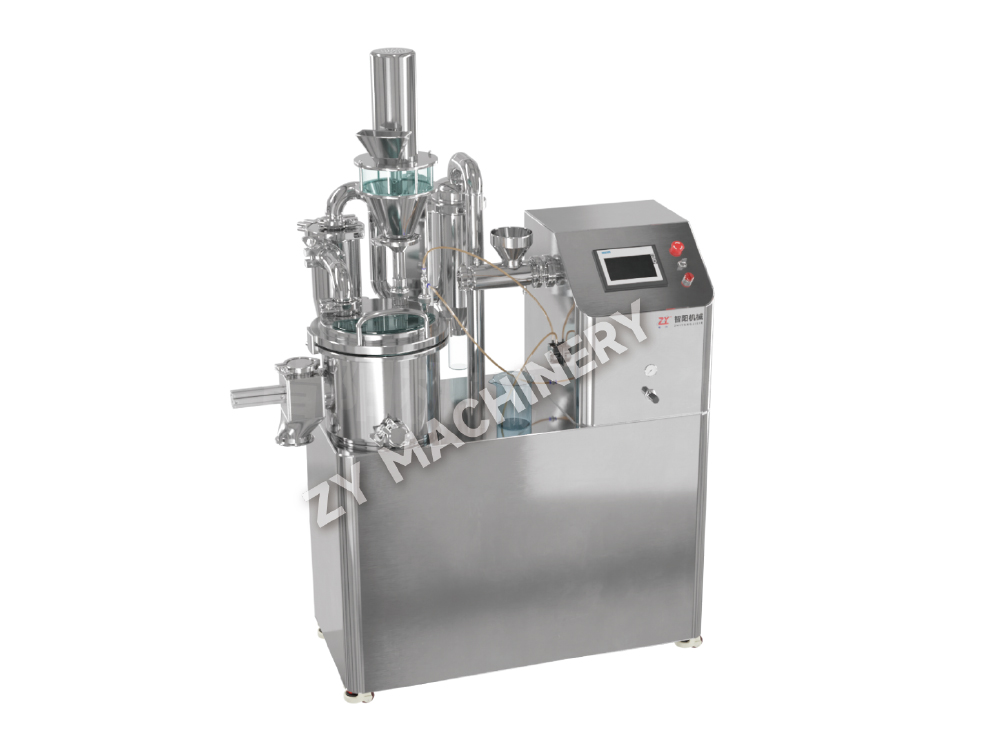
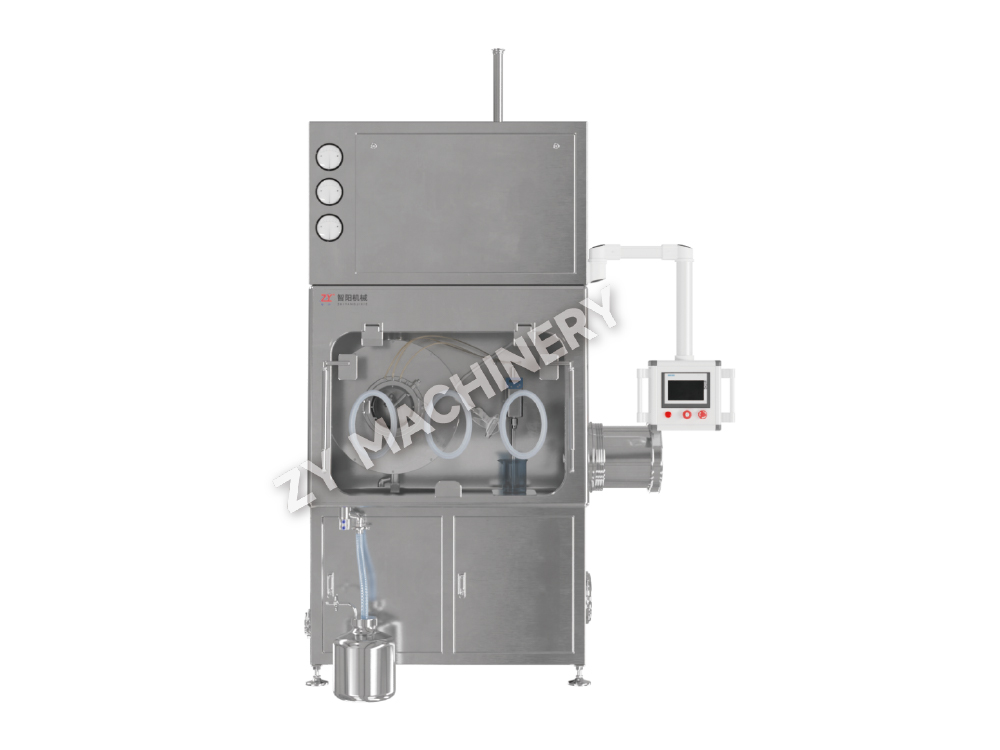
Mașină de laborator multifuncțională pentru granulare și acoperire cu pat fluid DLP R&D
Mașina multifuncțională cu pat fluidizat DLP R&D integrează mai multe fu.....

Un singur defect de acoperire poate declanșa o respingere completă a lotului, costând 50.000 USD sau mai mult în materiale irosite și timp de producție pierdut. Defectele tabletei sunt rareori izolate - de obicei semnalează o interacțiune între proiectarea formulării, configurarea echipamentului și parametrii procesului. Tratarea fiecărui defect ca o problemă independentă duce la depanare repetitivă. În schimb, cele mai de succes organizații cartografiază defectele înapoi la trei categorii de rădăcină interconectate: formulare (compoziția și proprietățile fizice ale granulatelor), echipamente (starea presei, geometria sculelor, reziduurile de curățare) și proces (profilul forței de compresie, viteza, durata precompresiei).

De exemplu, acoperirea și laminarea se regăsesc adesea la excesul de fine din granulat, dar aceste fine pot rezulta dintr-o etapă de granulare uscată prea agresivă sau dintr-un profil de uscare care lasă suprafața fragilă. Lipirea, pe de altă parte, ar putea proveni dintr-o deficiență de lubrifiant, dar adevăratul declanșator ar putea fi o fluctuație a reziduurilor de curățare în loc (CIP) care modifică frecarea feței poansonului. Cei mai buni ingineri farmaceutici construiesc o matrice de diagnosticare a defectelor care conectează variabilele formulării, cum ar fi conținutul de umiditate (interval optim 1,5–3,0% pentru majoritatea formulărilor cu eliberare imediată), tipul și concentrația de lubrifiant și dimensiunea particulelor API la defectul specific observat. Sub 1,5% umiditate, riscul de acoperire crește dramatic, deoarece granulele nu au plasticitatea necesară pentru a forma legături interparticulare puternice. Peste 5%, lipirea devine aproape inevitabilă fără camere de compresie preîncălzite sau dezumidificate.
Acest articol trece de la principii generale la categorii specifice de defecte, apoi la rolul metodei de granulare, extindere și monitorizare avansată. Fiecare recomandare se bazează pe praguri măsurabile și ajustări specifice echipamentului, astfel încât să puteți trece de la diagnosticare la corectare într-o singură tură.
Capsul este separarea orizontală a tabletei (sau inferioare) de corpul principal; laminarea este o fractură similară care poate apărea oriunde de-a lungul axei orizontale. Ambele defecte indică o legătură slabă între straturile formate în timpul compresiei. Driverele primare se încadrează în patru găleți: prea multe fine în granulat, lubrifiant excesiv, liant insuficient și setări incorecte de compresie. The echipamente de amestecare folosit pentru a amesteca lubrifianți stabilește scena: dacă stearat de magneziu acoperă particulele prea puternic din cauza supraamestecării sau a condițiilor greșite de forfecare, chiar și o creștere cu 0,5% peste valoarea nominală de 1,0% g/g poate scădea duritatea tabletei cu 30-40%. Amestecarea în prealabil a lubrifiantului cu o mică porțiune de substanțe fine înainte de adăugarea la masa principală poate reduce acest efect de supraacoperire fără a reduce lubrifiantul total.
În ceea ce privește compresia, o forță de precomprimare sub 5 kN nu reușește adesea să expulzeze suficient aer din matriță înainte de comprimarea principală. Aerul prins se extinde apoi după ejectare, provocând un capac. O setare de precompresie de 8–12 kN, combinată cu o forță de compresie principală de 15–25 kN (pentru o tabletă tipică de 200 mg cu duritate de 7–10 kp), reduce dramatic capacul. Viteza presei contează și ea: la viteze de peste 60 rpm la o presă rotativă, timpul de contact între picăturile de poanson și granulat, ceea ce poate duce la formarea de legături incomplete. Reducerea vitezei la 30–45 rpm, menținând precomprimarea, rezolvă adesea problema fără reformulare.
| Cauza | Simptom | Acțiune corectivă (cu prag) |
|---|---|---|
| Amenzi în exces (>25% sub 75 μm) | Laminare la duritate scăzută | Creșteți densitatea granulelor prin timpul de masare umedă sau utilizarea uscare în pat fluidizat să reţină amenzile în aglomerate |
| Umiditate scăzută (<1,5% g/g) | Capacul fragil la ejectare | Ajustați punctul final de uscare la 2,0–2,5% LOD; luați în considerare condiționarea post-uscare în coșuri sigilate |
| Lubrifiant în exces (>2% MgSt) | Capacul slab cu fractură strălucitoare | Reduceți MgSt la 0,75–1,0%; modificarea secvenței de amestecare; treceți la stearil fumarat de sodiu dacă efectul hidrofob persistă |
| Precompresie insuficientă | Limitarea captării aerului la viteză mare | Setați precompresia la 30% din forța principală; verificați timpul de așteptare >50 ms |
O concepție greșită obișnuită este că creșterea forței principale de compresie poate soluționa acoperirea. În realitate, supracompresia (peste 30 kN pentru un poanson concav standard) poate induce solicitări de recuperare elastică care înrăutățesc acoperirea. O abordare mai bună este construirea unui profil de compactare: comprimați o probă de granulat la forțe crescătoare și măsurați tendința de acoperire a tabletei rezultate la fiecare forță; „Sweet Spot” este cea mai mică forță care atinge duritatea țintă fără a introduce laminare.
Lipirea are loc atunci când granulele aderă la suprafața de perforare, lăsând o suprafață aspră, cu sâmburi; picking-ul este o formă mai localizată în care materialul umple adânciturile de gofrare sau de gofrare. Cele mai frecvente două declanșatoare sunt conținutul de umiditate peste 3,5% și lubrifierea insuficientă. Dar există un al treilea factor mai puțin evident: rugozitatea microscopică a fețelor de perforare cauzată de cicluri repetate de curățare. Când un poanson este curățat cu medii abrazive sau substanțe chimice agresive, finisajul suprafeței sale se degradează și chiar și un granulat lubrifiat corespunzător poate începe să se lipească. Facilitățile care efectuează schimburi multiple de produse pe zi înregistrează adesea o creștere a plângerilor legate de uzura prin perforare, nu de deriva de formulă.
Din punct de vedere al procesului, etapa de uscare este prima ta pârghie. În uscare în vid , umiditatea poate varia cu 0,5% între partea de sus și de jos a tăvii dacă viteza de rampă a vidului este prea rapidă. O rampă lentă (10-15 minute până la vid complet) uniformizează gradientul. Pentru granularea umedă, vizați un LOD de 2,0–3,0%, cu excepția cazului în care formularea este higroscopică; în acest caz, luați în considerare o etapă de amestecare post-uscare cu 0,5% siliciu coloidal pentru a elimina umiditatea de suprafață.

Alegerea și cantitatea lubrifiantului sunt la fel de critice. Pentru lipire, concentrația efectivă de lubrifiere poate fi mult mai mică decât ceea ce spune cardul de formulă dacă designul blenderului lasă zone moarte. Un blender V-blender sau un blender cu bară intensificatoare utilizat la 200–300 RPM timp de 3–5 minute realizează o acoperire mai bună decât o simplă răsturnare fără intensificare. The Mixer tip V este deosebit de eficient pentru API cu doze mici, unde distribuția lubrifiantului trebuie să fie perfectă. Pentru formulările în care MgSt provoacă încetinirea dizolvării, PEG 6000 la 1–2% elimină adesea lipirea, menținând în același timp dezintegrarea în limitele USP.
Apare o listă de verificare rapidă la lipire:
Așchierea se referă la bucățile mici care se desprind de marginea tabletei, adesea după acoperire sau ambalare. Este strâns corelat cu duritatea scăzută a marginilor tabletei și aderența slabă a stratului de film. Tabletele cu o forță de rupere sub 5 kp și friabilitate ridicată (>0,8% într-un friabilator standard) sunt candidații principali. Crăparea apare ca fisuri pe suprafața tabletei sau în interiorul acoperirii, în timp ce descuamarea este separarea stratului de acoperire de miez.
Pentru a preveni ciobirea, miezul trebuie să aibă o rezistență mecanică suficientă la jantă. A procesul de granulare care oferă o distribuție îngustă a dimensiunii particulelor cu finețe scăzute, minimizează inconsecvențele de umplere a matriței care creează margini slabe. Designul sculelor contează și el: un profil de poanson concav adânc concentrează stresul la marginea subțire; trecerea la un design concav sau cu margini teșite de mică adâncime poate crește integritatea marginilor cu 25% sau mai mult în cursele comerciale. Pentru tabletele acoperite cu peliculă, viteza tăvii de acoperire trebuie ajustată, astfel încât tabletele să nu devină în cascadă prea agresiv în timpul fazei de pulverizare, deoarece coliziunile marginilor la viteză mare inițiază micro-fisuri care ulterior devin așchii vizibile.
Alegerea polimerului de acoperire influențează direct crăparea și descuamarea. O comparație a polimerilor obișnuiți este prezentată mai jos.
| Polimer | Proprietatea cheie | Risc de defect tipic | Ajustare recomandată |
|---|---|---|---|
| HPMC (hidroxipropil metilceluloză) | Aderență bună, permeabilitate scăzută la oxigen | Crăpare sub ciclism cu umiditate ridicată | Adăugați 10-15% PEG 400 ca plastifiant |
| PVA (alcool polivinilic) | Flexibilitate excelentă, finisaj lucios | Lipirea în tavă cu o rată mare de pulverizare | Creșteți temperatura aerului de admisie cu 5 °C |
| Etilceluloza (EC) | Eliberare controlată, peliculă fragilă | Descuamare dacă plastifiant <20% | Utilizați citrat de trietil la 20-25% |
Când crăparea apare la scurt timp după acoperire, o cauză comună este umiditatea reziduală din procesul de acoperire care migrează în miez și provoacă modificarea dimensională. Preîncălzirea patului de tablete la 40–45 °C timp de 10 minute înainte de pulverizare și menținerea unei temperaturi a produsului de 38–42 °C în timpul acoperirii reduce acest efect.
Tehnica de granulare imprimă o „amprentă” defectuoasă pe fiecare lot. Granularea umedă produce granule cu porozitate internă mai mare și forme mai rotunjite, care în general se compactează bine, dar sunt sensibile la umiditate. Granularea uscată (compactarea cu role) creează panglici care se macină în fragmente neregulate, dense, bogate în fine; aceste granule sunt casante și adesea provoacă laminare, cu excepția cazului în care se folosește o etapă de relegare atentă. Granularea în pat fluid produce aglomerate cu densitate scăzută, foarte sferice, cu un debit excelent, dar ocazional o legătură slabă între particule, deoarece densitatea în vrac scăzută reduce punctele de contact sub compresie.
Tabelul de mai jos rezumă susceptibilitatea defectelor fiecărei metode.
| Metoda de granulare | Morfologia particulelor | Defecte cu risc ridicat | Abordarea atenuării |
|---|---|---|---|
| Forfecare ridicată umedă | Distribuție densă, rotunjită, largă a dimensiunilor particulelor | Se lipește dacă este supraumezit; acoperirea dacă este insuficient uscată | Control LOD la 2,5% ± 0,3% |
| Pat fluidizat | Densitate scăzută, foarte sferică, uniformă | Laminare la viteză mare; duritate scăzută | Creșteți forța de compresie principală cu 15% |
| Uscat (compactare cu role) | Fracție neregulată, angulată, cu finețe mari | Laminare, acoperire, variație de greutate | Utilizați un al doilea pas de amestecare după măcinare; adăugați 1–2% liant uscat ca PVP |
Alegerea echipamentului de granulare potrivit poate preveni aceste defecte. Atunci când o formulare este sensibilă la căldură și umiditate, granularea uscată prin compactarea cu role este alegerea logică, dar echipamentul trebuie să includă un sistem de măcinare cu sită multiplă care reciclează doar o parte controlată a finelor înapoi la etapa de compactare. În schimb, pentru formulările în care compactibilitatea este primordială, un granulator umed cu forfecare mare urmat de uscare în pat fluidizat creează granule cu echilibrul ideal de rezistență și compresibilitate. Capacitatea de a regla viteza rotorului și timpul de masare umedă este esențială pentru reglarea porozității granulelor care împiedică laminarea.
Defectele pe care le eliminați în dezvoltarea la scară de laborator reapar adesea în timpul extinderii și dintr-un motiv previzibil: timpul de contact prin compresie, consistența umplerii matriței și expunerea la mediu se modifică pe măsură ce echipamentul crește. O presă de laborator care rulează la 8.000 de tablete pe oră cu un perforator cu fața plată de 10 mm are aproape trei ori mai mult timp decât o presă de producție care rulează la 100.000 de tablete pe oră cu același instrument. Această reducere a timpului de ședere crește direct riscul de limitare și variație a greutății.
Pentru a menține performanța fără defecte pe scară, urmați acest protocol de verificare în cinci pași:
Controlul mediului devine, de asemenea, critic la scară. Un coș de granulat de 50 kg depozitat într-un coridor necondiționat poate prelua 0,5% umiditate peste noapte, suficient pentru a împinge o formulă limită în teritoriu de lipire. Containerele sigilate și un timp scurt de păstrare (sub 8 ore) între granulare și comprimare sunt indispensabile.
Depanarea reactivă face loc tehnologiei de analiză a proceselor în linie (PAT). Sondele în infraroșu apropiat (NIR) montate pe presă pot detecta variațiile densității tabletei la fiecare 20-30 ms, identificând o tendință de dezvoltare a plafonării cu mult înainte de apariția unui defect vizual. Spectroscopia Raman, integrată în jgheabul de ejecție, verifică forma polimorfă și poate detecta modificări subtile ale cristalinității API care preced lipirea. Într-un caz publicat, un producător a redus cu 62% rebuturile legate de plafonare după instalarea unui sistem NIR care a furnizat feedback în timp real pentru a ajusta automat forța de precomprimare.
Îmbunătățirile la nivelul echipamentelor sunt la fel de transformatoare. Formulări foarte puternice sau citotoxice procesate în sisteme de izolare se confruntă cu riscuri unice de defect: acumularea de încărcare statică în interiorul izolatoarelor trage particulele fine de la matriță, provocând variabilitate în greutate; fluctuațiile de umiditate în interiorul izolației etanșe pot crea condiții lipicioase de granulație care trec neobservate până când apar defectele. Modelele moderne de izolatoare încorporează controlul activ al umidității și bare ionizante care neutralizează statica, minimizând aceste probleme.
Sistemele CIP (clean-in-place) pentru pubele și prese joacă acum un rol direct în prevenirea defectelor. Spălarea manuală inconsecventă lasă urme de surfactanți sau reziduuri metalice; un singur recipient prost clătit poate cauza lipirea unui întreg lot prin modificarea energiei suprafeței de perforare. Automatizat echipamente auxiliare de curățare oferă un ciclu de curățare validat, repetabil, cu monitorizarea conductivității la clătirea finală, asigurând că niciun reziduu nu migrează la următorul lot. Acest lucru este deosebit de important pentru producătorii contractuali care comută frecvent între produse.
Eliminarea defectelor tabletei nu înseamnă găsirea unei singure „remedieri” – este vorba despre construirea unui sistem care corelează formularea, echipamentele și datele de proces într-un model predictiv. Când apare o nouă tendință de limitare, inginerul care o poate urmări până la o schimbare de 0,2% a uniformității lubrifiantului sau o deviere a vitezei presei de 5 rpm este cel care o rezolvă în ore, nu în săptămâni. Cele mai rezistente operațiuni standardizează protocoalele de răspuns la defect în jurul pragurilor cuantificate, investesc în echipamente de granulare care oferă proprietăți consistente ale particulelor și valorifică monitorizarea în timp real pentru a transforma defectele din surprize în semnale de proces controlabile. Cu instrumentele și cadrele prezentate aici, acel nivel de control este la îndemână.
Vrei să fii la curent?
Contactați-ne prin adresa de e-mail de mai jos.
Nu vă faceți griji pentru spam. O uram si noi!
Client mobil
Cont video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
ID WeChat
Drepturi de autor 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Toate drepturile rezervate  Producator de echipamente pentru dozarea solidelor orale